
Comment souder les coins de conteneur – CORNER CASTING
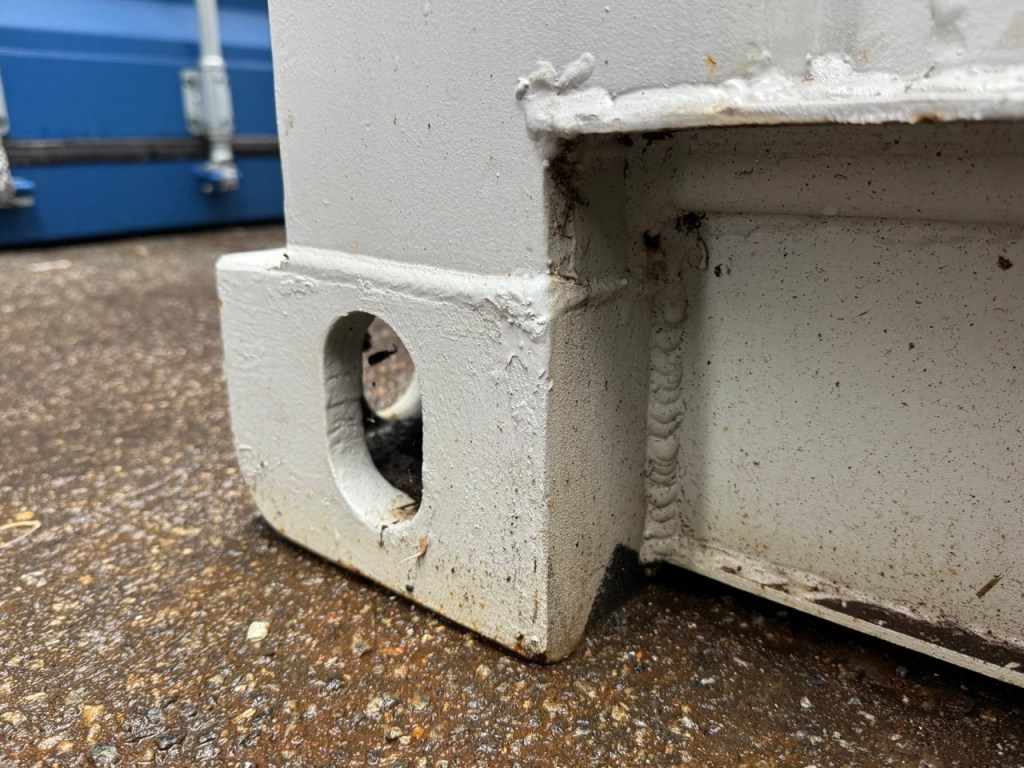
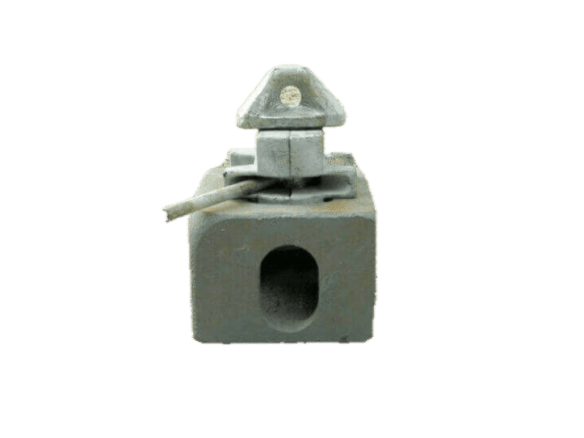
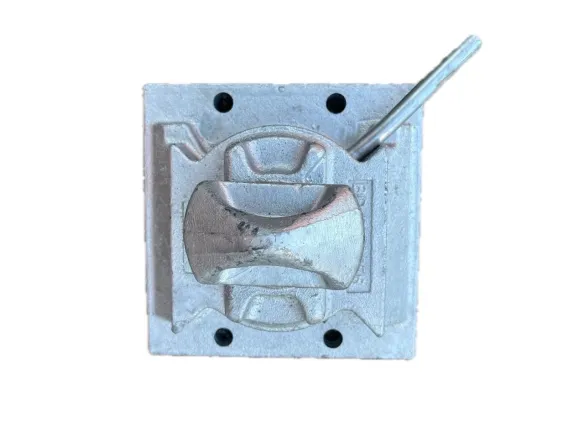
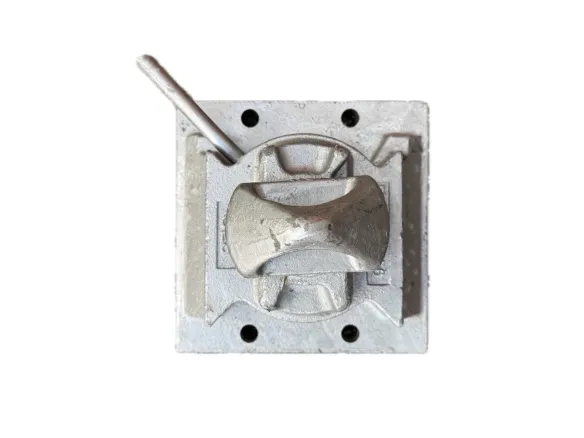
Le coin de conteneur (corner casting, également corner fitting, corner block) est une pièce massive coulée ou soudée qui forme chacun des huit coins d’un conteneur ISO. Leurs fonctions principales :

- Manipulation : Sert à la prise par les grues, les chariots élévateurs ou les spreaders.
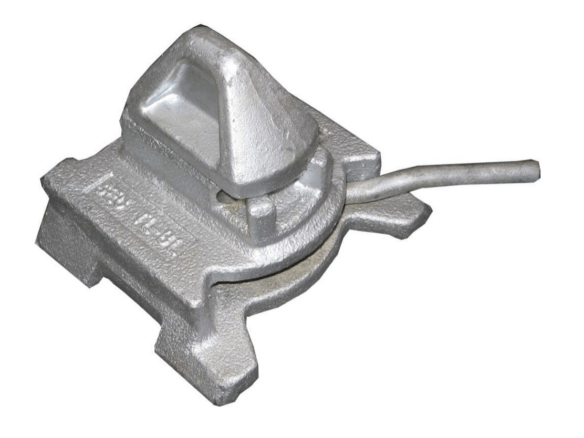
- Empilage : Permet le raccordement vertical sécurisé des conteneurs avec des twist‑locks.
- Lassage (Lashing) : Constitue des points d’ancrage pour fixer le conteneur pendant le transport.
- Intégrité structurelle : Supporte toutes les charges et constitue des points solides de la structure.
Un conteneur ISO standard possède 8 de ces pièces : 4 en haut, 4 en bas.
Synonymes
- Coin de conteneur
- Moule de coin
- Container corner
- Corner fitting/block
- Corner casting (le plus courant dans les textes techniques)
Normalisation
Grâce à la normalisation des dimensions et des propriétés des coins selon ISO 1161, la compatibilité des conteneurs est assurée dans le monde entier.
Spécifications et normes : ISO 1161, IACS
Les propriétés, dimensions, tolérances et matériaux des corner castings sont strictement définis par les normes internationales.
Paramètres de base ISO 1161
- Dimensions (externes) : 178 × 162 × 118 mm
- Tolérance : de l’ordre du millimètre, garantissant l’interchangeabilité.
- Types : Top Left (TL), Top Right (TR), Bottom Left (BL), Bottom Right (BR) – diffèrent par l’orientation et la forme des ouvertures.
Schéma des types et des ouvertures
| Type | Position | Ouverture supérieure | Ouvertures latérales | Ouvertures frontales |
|---|---|---|---|---|
| Top Left | Gauche haut | Oui | Oui | Oui |
| Top Right | Droite haut | Oui | Oui | Oui |
| Bottom Left | Gauche bas | Non | Oui | Oui |
| Bottom Right | Droite bas | Non | Oui | Oui |
Essais de charge selon ISO/IACS
| Type de charge | Valeur [kN] | Remarque |
|---|---|---|
| Empilage coin supérieur | 848 | Décalage 25,4 mm lat./38 mm long. |
| Empilage coin inférieur | 954 | Sur support plat |
| Levage coin supérieur | 150 | Avec crochet ou œillet |
| Levage coin inférieur | 300 | Boucle à 30° |
| Maintien longitudinal | 300 | Coins inférieurs, 2 points |
| Lashing (vertical) | 300 | Toutes les ouvertures |
| Lashing (horizontal) | 150 | Toutes les ouvertures |
Matériau des coins : acier de fonte selon ISO/IACS
Composition chimique (selon IACS, tableau 1)
| Élément | Limite (%) |
|---|---|
| C | max 0,20 |
| Mn | 0,90 – 1,50 |
| Si | 0,20 – 0,50 |
| P | max 0,035 |
| S | max 0,035 |
| Cr | max 0,25 |
| Ni | max 0,30 |
| Cu | max 0,20 |
| Mo | max 0,08 |
| Alsol | min 0,015 |
L’équivalent carbone (Ceq) est strictement limité pour assurer la soudabilité.
Propriétés mécaniques (selon IACS, tableau 2)
| Propriété | Valeur min. |
|---|---|
| Limite d’élasticité ReH | 220 MPa |
| Résistance à la traction Rm | 430 – 600 MPa |
| Allongement A5 | 25 % |
| Travail d’impact (KV) à –20 °C | 27 J |
| Travail d’impact (KV) à –40 °C | 21 J |
Traitement thermique
Toutes les pièces doivent être traitées thermiquement (normalisation ou recuit). Cela assure une microstructure homogène et minimise les contraintes internes.
Différence : acier de fonte vs. Corten
- Coins : toujours acier de fonte, jamais Corten !
- Parois/cadre du conteneur : généralement Corten (S355J2W, SPA‑H, etc.) pour une meilleure résistance à la corrosion.
- Soudabilité : L’acier de fonte est conçu pour une bonne soudabilité, le Corten nécessite des matériaux d’apport contenant du Cu.
Comment souder correctement les coins ?
Préparation avant le soudage
- Nettoyage parfait : jusqu’au métal propre, sans rouille, graisse, peinture.
- Biseau : pour un joint complet le biseau doit être émoussé (V, X), largeur min. 4–5 mm sur les parois épaisses.
- Alignement : minimiser les espaces, assurer la bonne position.
Méthodes de soudage

MIG/MAG (GMAW)
- Le plus courant dans l’industrie, haute productivité et qualité.
- Gaz : 82 % Ar / 18 % CO₂.
- Fil : ER70S‑6 (G3Si1, A18), diamètre 1,0–1,2 mm.
- Technique : transfert spray pour pénétration profonde.
FCAW (fil tubulaire)
- Adapté aux environnements extérieurs/industriels.
- Avec/sans gaz : Avec gaz qualité supérieure (E71T‑1), sans gaz résistance au vent.
MMA/SMAW (électrode enrobée)
- Universel, idéal pour les assemblages et réparations.
- Électrode : basique E7018 (bas hydrogène !), diamètre 2,5–4 mm.
Préchauffage et températures
| Situation | Préchauffage |
|---|---|
| Température < 5 °C | 80–100 °C |
| Sections épaisses (> 25 mm) | 80–150 °C |
| Humidité | 80–100 °C |
Température inter‑passage : max 250 °C.
Refroidissement après soudage : lent, on peut utiliser une couverture incombustible.
Procédure de réparation de soudure selon la norme
- Réparation uniquement sur pièces traitées thermiquement, jamais « as cast » !
- Après soudage, traitement thermique supplémentaire des soudures (PWHT) environ 550 °C.
- Chaque soudure après réparation inspectée visuellement + END (magnétique ou méthode capillaire).
Erreurs courantes et leurs solutions
| Problème | Cause possible | Solution |
|---|---|---|
| Fissure de soudure/HAZ | Refroidissement rapide, humidité | Préchauffage, électrodes sèches |
| Porosité | Protection gazeuse insuffisante | Meilleur recouvrement, nettoyage |
| Pénétration insuffisante | Courant trop bas, mauvais biseau | Augmenter le courant, biseauter |
Termes associés et accessoires
- Twistlock : Verrou dans les ouvertures des coins pour l’empilage/connexion.
- Container Wheels : Roues montées dans les coins inférieurs pour une manipulation facile.
- Fittings Welded : Autres ferrures et poignées soudées autour des coins.
Marquage et certification
Chaque coin doit être marqué :
- Marque du fabricant
- Numéro de fusion (pour traçabilité)
- Marque de la société de classification
Chaque lot est certifié, avec les résultats des essais chimiques et mécaniques.
FAQ : Questions fréquentes
Dois‑je toujours préchauffer le coin ?
Fortement recommandé lorsque la température est inférieure à 5 °C, que l’épaisseur du matériau est importante, ou en présence d’humidité. Cela prévient les fissures.
Puis‑je utiliser le fil de soudage standard ER70S‑6/A18 ?
Oui, c’est le choix standard et approuvé pour l’assemblage d’acier de fonte et d’acier de construction.
Les coins sont‑ils en fonte ?
Non, toujours en acier de fonte, qui est soudable. La fonte n’est pas autorisée.
Les coins supérieurs et inférieurs diffèrent‑ils ?
Oui, ils diffèrent principalement par la forme et la localisation des trous et des surfaces de contact selon le type de charge.
Quelle est la procédure correcte pour réparer une soudure sur un coin ?
Uniquement sur une pièce thermiquement traitée, suivi d’un traitement thermique post‑soudage (PWHT) et d’une inspection NDT.
Glossaire
- Cast Steel (acier de fonte) : Acier coulé avec des propriétés spécifiques.
- Cast Iron (fonte) : Matériau inapproprié, non soudable pour les coins.
- Corner Fitting : Synonyme de corner casting.
- HAZ (Heat‑Affected Zone) : Zone affectée par la chaleur lors du soudage.
- ISO 1161 : Norme pour les coins des conteneurs.
- MIG/MAG (GMAW) : Soudage sous atmosphère protectrice de gaz.
- Mild Steel : Acier de construction standard (faible teneur en carbone).
- PWHT : Traitement thermique post‑soudage.
- Preheat (pré‑chauffage) : Chauffage avant le soudage pour réduire le risque de fissuration.
Tableaux techniques pour la pratique
Composition chimique selon IACS
| C | Mn | Si | P | S | Cr | Ni | Cu | Mo | Alsol |
|---|---|---|---|---|---|---|---|---|---|
| max 0,20 | 0,90 – 1,50 | 0,20 – 0,50 | max 0,035 | max 0,035 | max 0,25 | max 0,30 | max 0,20 | max 0,08 |
Propriétés mécaniques des corner castings
| Propriété | Valeur (min.) |
|---|---|
| Limite d’élasticité | 220 MPa |
| Résistance à la traction | 430 – 600 MPa |
| Allongement | 25 % |
| Travail d’impact (‑20 °C) | 27 J |
| Travail d’impact (‑40 °C) | 21 J |
 Tchéquie
 PAS DE LIVRAISON



Autres actualités conteneurs...

Obligation de Vérifier l’Étanchéité Lors de la Vente d’un Conteneur Frigorifique
Qui est responsable de la vérification de l’étanchéité au fluide frigorigène lors de la vente d’un conteneur frigorifique ? Découvrez les obligations du vendeur au moment de la remise du matériel et pourquoi il doit fournir un rapport PTI ainsi que la plaque signalétique technique. Apprenez quelles exigences réglementaires et obligations de tenue de registre (relatives aux gaz fluorés) incombent désormais exclusivement au nouveau propriétaire.

Nouveaux conteneurs maritimes
Si vous envisagez actuellement d’acheter un nouveau conteneur maritime, vous n’êtes pas le seul. Alors qu’il y a à peine vingt ans, les conteneurs étaient utilisés presque exclusivement pour le transport maritime, ils ont aujourd’hui trouvé leur place dans la construction, le stockage, le monde des affaires et même l’habitat. Cette popularité croissante soulève de nombreuses questions : quel type choisir ? Combien cela coûte-t-il ? Comment reconnaître la qualité ? Comment éviter de se faire arnaquer ?

Conteneur maritime de 6 m
Vous envisagez d’acheter un conteneur maritime de 6 mètres mais ne savez pas exactement quels critères prendre en compte ? Vous n’êtes pas seul : ce modèle de 20 pieds est le plus vendu sur le marché tchèque, et les différences entre les types, les états et les prix peuvent être considérables. Ce guide vous apporte toutes les informations nécessaires : des dimensions précises et de la comparaison des catégories (telles que « premier voyage », reconditionné ou « apte au transport maritime ») aux prix actuels et aux conseils de livraison.

Cabane de chantier – sélection, conseils, dimensions et prix
Tout projet de construction – maison individuelle, projet immobilier ou rénovation – commence par l’infrastructure. Aucun maître d’œuvre, artisan ou investisseur ayant besoin d’un bureau de chantier, de vestiaires pour les ouvriers ou d’un local de stockage sécurisé pour les outils ne peut se passer d’une cellule de construction de qualité. Mais s’y retrouver parmi toutes les offres n’est pas chose aisée : conteneurs résidentiels, cellules sanitaires, modules de stockage, location, achat, éléments reconditionnés… Ce guide vous apportera toutes les réponses essentielles.