
كيف يتم لحام مكعبات الزاوية لحاوية الشحن – Corner Casting
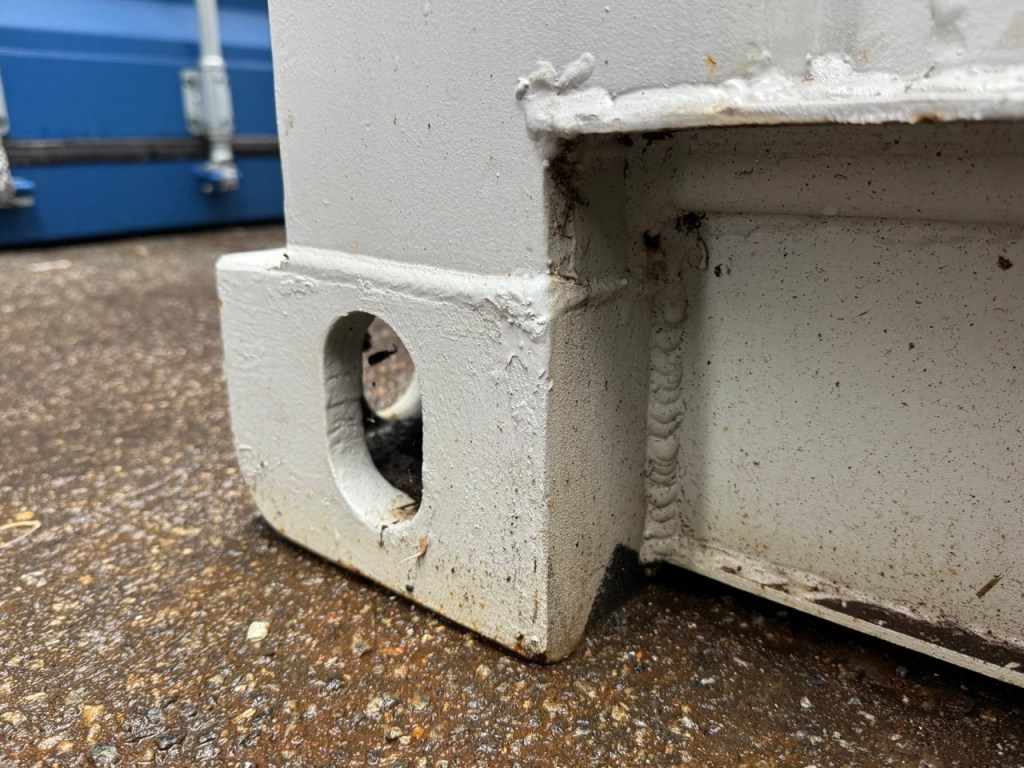
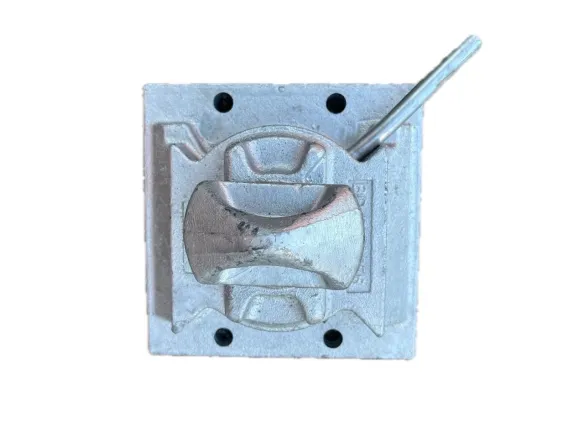
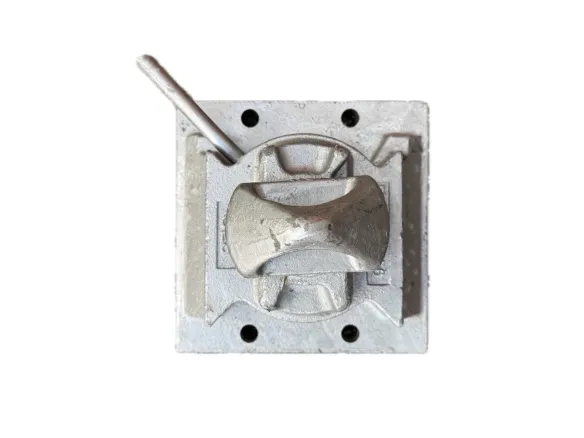
مكعب الزاوية (corner casting أو corner fitting أو corner block) هو صبّ ضخم أو قطعة ملحومة تشكل كل أحد الزوايا الثمانية لحاوية ISO. وظائفها الرئيسية:

- التعامل: تُستخدم للرفع بواسطة الرافعات، الرافعات المتنقلة أو الرافعات المتوسّطة.
- التكديس: تسمح بالاتصال العمودي الآمن للحاويات عبر أقفال التواء (twist‑locks).
- التثبيت (Lashing): تمثل نقاط ربط لتثبيت الحاوية أثناء النقل.
- سلامة الهيكل: تتحمل جميع الأحمال وتُشكل نقاطاً ثابتة في بنية الحاوية.
حاوية ISO القياسية تحتوي على 8 مكعبات زاوية: 4 في الأعلى، 4 في الأسفل.
المرادفات
- مكعب زاوية
- صبّ زاوية
- Container corner
- Corner fitting/block
- Corner casting (الأكثر شيوعاً في النصوص الفنية)
التوحيد
بفضل توحيد أبعاد وخصائص مكعبات الزاوية وفق ISO 1161 يتم ضمان توافق الحاويات حول العالم.
المواصفات والمعايير: ISO 1161, IACS
الخصائص، الأبعاد، التحملات والمواد الخاصة بمكعبات الزاوية معرفة بدقة وفق المعايير الدولية.
المعلمات الأساسية لـ ISO 1161
- الأبعاد (خارجي): 178 × 162 × 118 مم
- التحملات: على مستوى وحدات المليمتر، ما يضمن القابلية للتبديل.
- الأنواع: Top Left (TL)، Top Right (TR)، Bottom Left (BL)، Bottom Right (BR) – تختلف في اتجاه وشكل الفتحات.
مخطط الأنواع والفتحات
| النوع | الموقع | الفتحة العلوية | الفتحات الجانبية | الفتحات الأمامية |
|---|---|---|---|---|
| Top Left | اليسار العلوي | نعم | نعم | نعم |
| Top Right | اليمين العلوي | نعم | نعم | نعم |
| Bottom Left | اليسار السفلي | لا | نعم | نعم |
| Bottom Right | اليمين السفلي | لا | نعم | نعم |
اختبارات التحميل وفق ISO/IACS
| نوع التحميل | القيمة [kN] | ملاحظة |
|---|---|---|
| تكديس المكعب العلوي | 848 | إزاحة 25.4 مم عرضياً / 38 مم طوليًا |
| تكديس المكعب السفلي | 954 | على سطح مستوي |
| رفع المكعب العلوي | 150 | مع الخطاف أو القابض |
| رفع المكعب السفلي | 300 | حلقة بزاوية 30° |
| تثبيت طولي | 300 | المكعبات السفلية، نقطتان |
| تثبيت (عمودي) | 300 | جميع الفتحات |
| تثبيت (أفقي) | 150 | جميع الفتحات |
مادة مكعبات الزاوية: صبّ فولاذي وفق ISO/IACS
التركيب الكيميائي (حسب IACS، الجدول 1)
| العنصر | الحد (%) |
|---|---|
| C | أقصى 0.20 |
| Mn | 0.90 – 1.50 |
| Si | 0.20 – 0.50 |
| P | أقصى 0.035 |
| S | أقصى 0.035 |
| Cr | أقصى 0.25 |
| Ni | أقصى 0.30 |
| Cu | أقصى 0.20 |
| Mo | أقصى 0.08 |
| Alsol | حد أدنى 0.015 |
مكافئ الكربون (Ceq) مقيد بدقة لضمان قابلية اللحام.
الخصائص الميكانيكية (حسب IACS، الجدول 2)
| الخاصية | القيمة الدنيا |
|---|---|
| حد القص ReH | 220 MPa |
| مقاومة الشد Rm | 430–600 MPa |
| قابلية الشد A5 | 25 % |
| عمل الصدمة (KV) | 27 J عند –20 °C |
| عمل الصدمة (KV) | 21 J عند –40 °C |
المعالجة الحرارية
جميع الصبّات يجب أن تخضع للمعالجة الحرارية (تطبيع أو تسخين) لضمان بنية دقيقة وتقليل الضغوط الداخلية.
الفرق: صبّ فولاذي vs. Corten
- مكعبات الزاوية: دائمًا صبّ فولاذي، لا Corten.
- جدران/إطار الحاوية: غالبًا Corten (S355J2W، SPA‑H) لزيادة مقاومة التآكل.
- اللحام: الصبّ الفولاذي مصمم لسهولة اللحام، بينما Corten يحتاج إلى مواد إضافية تحتوي على Cu.
كيفية لحام مكعبات الزاوية بشكل صحيح
التحضير قبل اللحام
- تنظيف كامل – إزالة الصدأ، الشحوم، الطلاء.
- تحضير الحافة – لحام كامل بزاوية حادة (V أو X)، عرض الحافة 4–5 مم للحوائط السميكة.
- محاذاة – تقليل الفجوات وضمان الوضع الصحيح.
طرق اللحام

MIG/MAG (GMAW)
- الأكثر شيوعًا في الصناعة، إنتاجية وجودة عالية.
- الغاز: 82 % أر + 18 % CO₂.
- السلك: ER70S‑6 (G3Si1, A18)، قطر 1.0–1.2 مم.
- التقنية: نقل رذاذ للغمر العميق.
FCAW (سلك أنبوب)
- مناسب للبيئات الخارجية/الصناعية.
- مع/بدون غاز: مع غاز جودة أعلى (E71T‑1)، بدون غاز مقاوم للرياح.
MMA/SMAW (قضيب مغطى)
- متعدد الاستخدامات، مثالي للتركيبات والإصلاحات.
- القضيب: E7018 منخفض الهيدروجين، قطر 2.5–4 مم.
التسخين المسبق والدرجات الحرارة
| الحالة | التسخين المسبق |
|---|---|
| درجة حرارة < 5 °C | 80–100 °C |
| مقاطع سميكة (> 25 مم) | 80–150 °C |
| رطوبة | 80–100 °C |
درجة حرارة الطبقة المتوسطة: أقصى 250 °C.
التبريد بعد اللحام: ببطء، يمكن استخدام بطانية غير قابلة للاشتعال.
خطوات إصلاح اللحام وفق المعيار
- الإصلاح يُجرى فقط على قطع معالجة حراريًا، لا على “as cast”.
- بعد اللحام يلزم معالجة حرارية إضافية لللحام (PWHT)≈ 550 °C.
- كل لحام بعد الإصلاح يُفحص بصريًا + اختبار غير تدميري (مغناطيسي أو طريقة الشعري).
الأخطاء الشائعة وحلولها
| المشكلة | السبب المحتمل | الحل |
|---|---|---|
| تشقق اللحام/HAZ | تبريد سريع، رطوبة | تسخين مسبق، قضبان جافة |
| مسامية | حماية غاز غير كافية | تحسين الغطاء، تنظيف |
| غمر غير كافٍ | تيار منخفض، حافة غير صحيحة | زيادة التيار، تحسين الحافة |
مصطلحات ومعدات ذات صلة
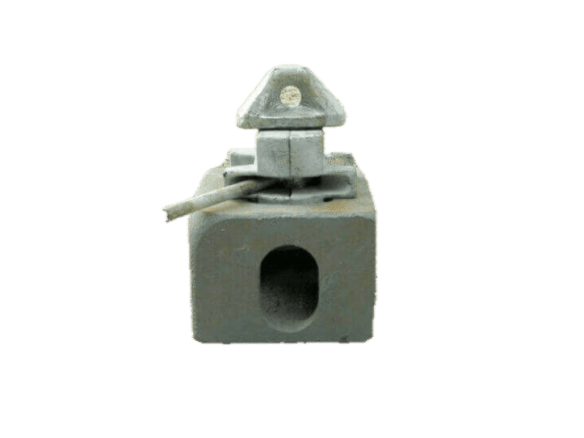
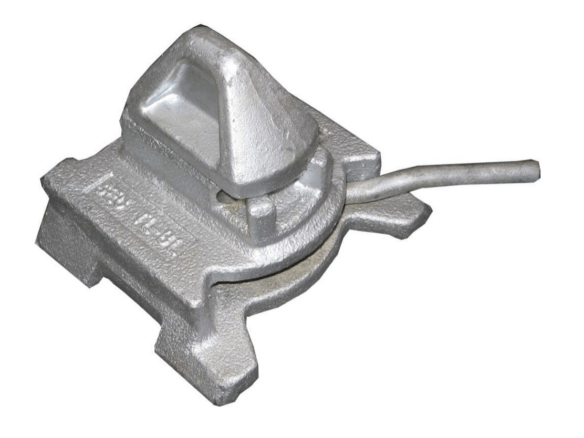
- Twistlock: قفل للفتحات في مكعبات الزاوية لتكديس/ربط الحاويات.
- Container Wheels: عجلات تُركّب في المكعبات السفلية لتسهيل المناولة.
- Fittings Welded: قطع تركيبية ومقابض تُلحَم حول مكعبات الزاوية.
العلامات والشهادات
كل مكعب زاوية يجب أن يحمل:
- علامة الشركة المصنعة
- رقم الصبّ (للتتبع)
- علامة شركة التصنيف
كل دفعة تُصادق عليها، بما في ذلك نتائج الاختبارات الكيميائية والميكانيكية.
الأسئلة المتكررة
هل يجب دائمًا تسخين مكعب الزاوية قبل اللحام؟
نعم، يُنصح بشدة عند درجة حرارة أقل من 5 °C، أو سماكة مادة أكبر، أو وجود رطوبة لتجنب التشقق.
هل يمكن استخدام سلك لحام ER70S‑6/A18 العادي؟
نعم، هو خيار قياسي ومقبول للربط بين الصبّ الفولاذي والفولاذ الإنشائي.
هل مكعبات الزاوية مصنوعة من الحديد الزهر؟
لا، دائمًا من صبّ فولاذي قابل لللحام. الحديد الزهر غير مقبول.
هل تختلف مكعبات الزاوية العلوية عن السفلية؟
نعم، تختلف في شكل وموقع الفتحات والأسطح المتلامسة لتلائم أنواع الأحمال المختلفة.
ما هو الإجراء الصحيح لإصلاح لحام مكعب الزاوية؟
يُجرى فقط على قطعة معالجة حراريًا، مع ضرورة معالجة حرارية لاحقة لللحام وفحص NDT.
معجم المصطلحات
- Cast Steel (صبّ فولاذي): فولاذ صُبّ بخصائص محددة.
- Cast Iron (حديد زهر): مادة غير صالحة لللحام في مكعبات الزاوية.
- Corner Fitting: مرادف لـ corner casting.
- HAZ (Heat‑Affected Zone): منطقة متأثرة بالحرارة أثناء اللحام.
- ISO 1161: معيار مكعبات زاوية الحاويات.
- MIG/MAG (GMAW): لحام في جوّ غاز واقٍ.
- Mild Steel: فولاذ إنشائي منخفض الكربون.
- PWHT: معالجة حرارية بعد اللحام.
- Preheat (تسخين مسبق): تسخين قبل اللحام لتقليل خطر التشقق.
الجداول التقنية للاستخدام العملي
التركيب الكيميائي حسب IACS
| العنصر | الحد (%) |
|---|---|
| C | أقصى 0.20 |
| Mn | 0.90–1.50 |
| Si | 0.20–0.50 |
| P | أقصى 0.035 |
| S | أقصى 0.035 |
| Cr | أقصى 0.25 |
| Ni | أقصى 0.30 |
| Cu | أقصى 0.20 |
| Mo | أقصى 0.08 |
| Alsol | حد أدنى 0.015 |
الخصائص الميكانيكية لمكعبات الزاوية
| الخاصية | القيمة الدنيا |
|---|---|
| حد القص ReH | 220 MPa |
| مقاومة الشد Rm | 430–600 MPa |
| قابلية الشد | 25 % |
| عمل الصدمة | 27 J عند –20 °C |
| – | 21 J عند –40 °C |
 جمهورية التشيك
 لا يوجد شحن



اخبار الحاويات الاخرى...

الالتزام بفحص الإحكام عند بيع حاوية التبريد
من المسؤول عن فحص تسرب غاز التبريد عند بيع حاوية مبردة؟ تعرّف على الالتزامات المترتبة على البائع وقت التسليم، وسبب وجوب تقديمه لتقرير الفحص الفني المسبق للتشغيل (PTI) إلى جانب لوحة البيانات الفنية. واكتشف أيضاً المتطلبات التنظيمية وواجبات حفظ سجلات الغازات المفلورة (F-gas) التي تصبح تقع بالكامل على عاتق المالك الجديد.

حاويات الشحن البحري الجديدة
إذا كنت تفكر حالياً في شراء حاوية شحن جديدة، فأنت لست وحدك في ذلك؛ فبينما كانت الحاويات تُستخدم -قبل عشرين عاماً فقط- حصرياً تقريباً لأغراض النقل البحري، فقد دخلت اليوم مجالات البناء والتخزين والأعمال التجارية، بل وحتى السكن. وتُثير هذه الشعبية المتزايدة مجموعة من الأسئلة: أي نوع ينبغي عليك اختياره؟ وما هي التكلفة؟ وكيف يمكنك تمييز الجودة؟ وكيف تتجنب الوقوع ضحيةً للمحتالين؟

حاوية شحن 6 أمتار
هل تفكر في شراء حاوية شحن بطول 6 أمتار ولكنك لست متأكداً مما يجب عليك مراعاته؟ لست وحدك في ذلك؛ فهذه الحاوية (التي يبلغ طولها 20 قدماً) هي الأكثر مبيعاً في السوق التشيكية، كما أن الفروقات بين الأنواع والحالات والأسعار المختلفة قد تكون كبيرة. ستجد في هذا الدليل كل ما تحتاج إلى معرفته: بدءاً من الأبعاد الدقيقة ومقارنة الفئات (مثل حاويات “الرحلة الواحدة”، والمجددة، وتلك “الصالحة للشحن”)، ووصولاً إلى الأسعار الحالية ونصائح الشحن.

كابينة البناء – الاختيار، النصائح، الأبعاد والأسعار
يبدأ كل مشروع بناء – سواء كان منزلًا عائليًا، أو مشروعًا تطويريًا، أو إعادة بناء – بالبنية التحتية. لا غنى لأي مدير بناء، أو حرفي، أو مستثمر يحتاج إلى مكتب في الموقع، أو غرفة تغيير ملابس للعمال، أو مخزن آمن للأدوات، عن وحدة بناء عالية الجودة. لكنّ اختيار الوحدة المناسبة ليس بالأمر السهل: حاويات سكنية، ووحدات صحية، ووحدات تخزين، وتأجير، وشراء، ووحدات مُجددة… سيُجيب هذا الدليل على جميع أسئلتك الأساسية في مكان واحد.