
Corner Casting – dimensiones
Corner Casting, también denominado conector de esquina o elemento de esquina, es un robusto cubo de acero fundido que constituye la base estructural de cada contenedor de transporte ISO. Estos componentes esenciales se ubican en las ocho esquinas del contenedor ISO estándar – cuatro en la parte superior y cuatro en la parte inferior – y crean un sistema de interconexión que permite el izado, apilamiento y transporte seguros de contenedores a través de distintos modos de transporte, incluidos barcos, trenes y vehículos de carretera. El corner casting es mucho más que un simple punto de conexión; representa una de las innovaciones más críticas de la logística moderna, que permite que los contenedores fabricados en distintas épocas, por diferentes empresas y en distintos lugares geográficos sean mutuamente compatibles con precisión y fiabilidad.
La función primaria del corner casting es servir como elemento estructural que permite conectar el contenedor al chasis para el transporte, izarlo con grúa mediante equipos especiales y unirlo a otros contenedores durante las operaciones de apilamiento. Sin corner castings en correcto funcionamiento, los contenedores no pueden desplazarse ni asegurarse de forma segura, lo que supondría graves riesgos para la carga, la infraestructura y el personal en toda la cadena de suministro global. La estandarización de estos componentes mediante la norma ISO 1161 ha hecho posible el transporte intermodal, que permite a un contenedor iniciar su viaje en Shanghái, ser trasladado entre barcos, trenes y camiones sin incompatibilidades mecánicas y llegar a Róterdam con plena compatibilidad con todos los equipos y sistemas.
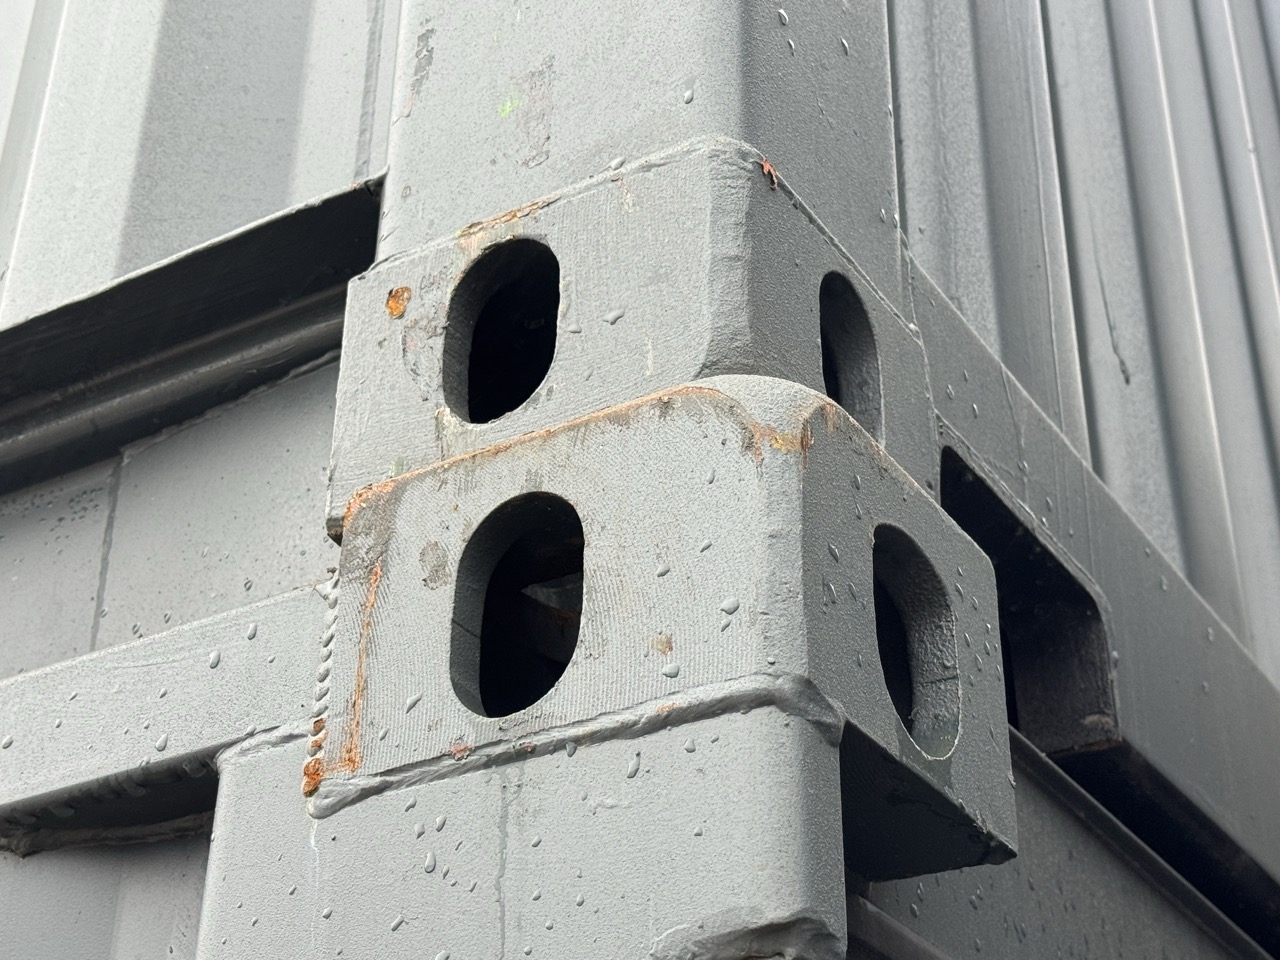
La filosofía de diseño de los corner castings refleja décadas de ingeniería naval y esfuerzos de estandarización. Cuando los contenedores de transporte se introdujeron por primera vez en la década de 1950, la falta de estandarización generó importantes ineficiencias en las operaciones portuarias y en la manipulación de la carga. La introducción de las normas ISO, en particular la ISO 1161, revolucionó el sector al establecer especificaciones precisas para los conectores de esquina. Esta estandarización garantiza que cada corner casting, independientemente del fabricante o lugar de producción, cumpla los mismos requisitos dimensionales, de material y de rendimiento. El resultado es un ecosistema logístico verdaderamente global, en el que equipos y contenedores de distintas procedencias pueden interoperar sin problemas.
¿Cuáles son las dimensiones estándar de los corner casting?
Las dimensiones estándar de los corner castings están definidas con precisión por la norma ISO 1161:2018, que regula todos los aspectos del diseño y la fabricación de los conectores de esquina. Las dimensiones más frecuentemente citadas para los contenedores de transporte ISO son 178 milímetros de longitud, 162 milímetros de anchura y 118 milímetros de altura, lo que equivale aproximadamente a 7,0 pulgadas × 6,4 pulgadas × 4,65 pulgadas en unidades imperiales. Estas dimensiones representan la envolvente exterior del corner casting, pero las especificaciones funcionales reales son considerablemente más complejas y precisas.
El espesor de pared de los corner castings estándar es típicamente de 3/4 de pulgada (aproximadamente 19 milímetros), lo que proporciona la resistencia estructural necesaria para soportar las cargas dinámicas a las que se someten los contenedores durante las operaciones de izado, apilamiento y transporte. Cada corner casting pesa aproximadamente 11 a 12 kilogramos (24 a 25 libras), lo que significa que un juego completo de ocho corner castings para un contenedor entero añade aproximadamente 88 a 96 kilogramos al peso estructural del contenedor. Este peso se distribuye por las esquinas de tal manera que no afecta significativamente a la capacidad de carga del contenedor, al tiempo que proporciona la integridad estructural necesaria.
Las dimensiones de las aberturas en los corner castings son igualmente críticas para su función. La abertura superior (apertura en la parte superior de los corner casting superiores) está diseñada para recibir los pasadores de la barra separadora de la grúa y mide típicamente aproximadamente 185 milímetros de diámetro, lo que permite el acoplamiento del equipo de izado especializado. Las aberturas laterales, que reciben los twist locks para la unión horizontal entre contenedores, tienen una geometría más compleja. En lugar de simples aberturas circulares, suelen ser aberturas en forma de estadio (rectángulo con extremos redondeados) o aberturas en forma de escudo, según se encuentren en los lados largos o en los extremos cortos del contenedor. La cavidad inferior de los corner casting inferiores se acopla con los postes de esquina del chasis o del semirremolque para el transporte por carretera y también dispone de una gran abertura de aproximadamente 185 milímetros para alojar el poste de esquina del chasis.
La precisión requerida en estas dimensiones no puede subestimarse. La norma ISO 1161 especifica tolerancias medidas en fracciones de milímetro, lo que garantiza que los equipos de izado, los twist locks y los postes de esquina del chasis se acoplen correctamente con los corner castings en todo momento. La anchura máxima de la abertura superior del conector de esquina no debe superar 66 milímetros y su longitud debe mantenerse dentro de 127 milímetros. Se requiere un espesor mínimo de 23 milímetros para la placa superior. Estas estrechas tolerancias se han establecido a través de décadas de experiencia operativa y análisis de ingeniería, garantizando que los equipos diseñados para trabajar con corner casting funcionen de forma fiable en la red de transporte global.
| Parámetro dimensional | Medida estándar (métrica) | Medida estándar (imperial) | Rango de tolerancia |
|---|---|---|---|
| Longitud total | 178 mm | 7,0 pulgadas | ±0,5 mm |
| Anchura total | 162 mm | 6,4 pulgadas | ±0,5 mm |
| Altura total | 118 mm | 4,65 pulgadas | ±0,5 mm |
| Espesor de pared | 19 mm | 3/4 pulgada | ±1 mm |
| Diámetro de la abertura superior | 185 mm | 7,28 pulgadas | ±1 mm |
| Anchura de la abertura lateral (estadio) | 66 mm | 2,6 pulgadas | ±0,5 mm |
| Longitud de la abertura lateral (estadio) | 127 mm | 5,0 pulgadas | ±0,5 mm |
| Diámetro de la cavidad inferior | 185 mm | 7,28 pulgadas | ±1 mm |
| Peso por unidad | 11–12 kg | 24–25 libras | ±0,5 kg |
| Peso del juego estándar | 88–96 kg | 194–211 libras | ±4 kg |
¿En qué se diferencian los distintos tipos de corner casting en diseño y posición?
Un contenedor de transporte ISO requiere ocho corner casting en total, compuestos por cuatro tipos distintos según su posición: superior izquierdo (TL), superior derecho (TR), inferior izquierdo (BL) e inferior derecho (BR). Cada posición requiere dos corner castings por contenedor, lo que significa que un contenedor completo utiliza dos de cada tipo. La distinción entre estos tipos no es casual; refleja los diferentes requisitos funcionales en cada posición de esquina y la orientación de las aberturas necesaria para el correcto acoplamiento con los equipos de izado y sujeción.
La diferencia de diseño más importante en el corner casting es entre los corner casting superiores y los corner casting inferiores. Los corner castings superiores tienen una gran abertura de apilamiento en la parte superior que recibe el extremo cónico de la barra separadora de la grúa o de un equipo de izado similar. Esta abertura superior es la interfaz principal para las operaciones de izado vertical. Por el contrario, los corner castings inferiores tienen una gran cavidad en la parte inferior que se acopla con el poste de esquina del chasis o del semirremolque durante el transporte por carretera. Las aberturas laterales también difieren entre los corner castings superiores e inferiores. Los corner castings superiores contienen típicamente una abertura en forma de estadio en el lado largo del contenedor (abertura lateral) y una abertura en forma de escudo en el lado corto, mientras que los corner castings inferiores mantienen configuraciones similares pero con distintas orientaciones para adaptarse a los patrones de acoplamiento específicos de los twist locks utilizados para asegurar los contenedores a otros contenedores o al sistema de sujeción del barco.
Las designaciones izquierdo y derecho hacen referencia a la orientación del corner casting visto desde el exterior del contenedor. Los corner castings superior izquierdo e inferior izquierdo son imágenes especulares de los corner castings superior derecho e inferior derecho. Esta distinción izquierda/derecha es crítica, ya que las aberturas deben estar orientadas correctamente para acoplarse con los twist locks que se aproximan al corner casting desde determinadas direcciones según la posición del contenedor en la pila o en el barco. La geometría interior de cada tipo de corner casting ha sido diseñada con precisión para garantizar el acoplamiento suave de los twist locks, su giro hasta la posición de bloqueo y que no puedan desbloquearse accidentalmente durante el transporte.
Cada corner casting suele estar marcado con indicaciones de su tipo: TL para superior izquierdo, TR para superior derecho, BL para inferior izquierdo y BR para inferior derecho. Estas marcas son esenciales para la correcta instalación y mantenimiento, lo que permite al personal portuario, a los fabricantes de contenedores y a los técnicos de mantenimiento identificar rápidamente el corner casting correcto para operaciones de sustitución o reparación. Cuando un corner casting está dañado o desgastado, sustituirlo por el tipo correcto es fundamental; utilizar el tipo incorrecto en el lugar equivocado podría comprometer la integridad estructural del contenedor y crear graves riesgos de seguridad.
| Tipo de corner casting | Posición | Orientación principal de la abertura | Características secundarias | Función clave |
|---|---|---|---|---|
| Superior izquierdo (TL) | Esquina superior izquierda (vista exterior) | Abertura de estadio en lado largo, abertura de escudo en lado corto | Gran abertura superior para izado | Izado vertical y apilamiento de contenedores |
| Superior derecho (TR) | Esquina superior derecha (vista exterior) | Abertura de estadio en lado largo, abertura de escudo en lado corto | Gran abertura superior para izado | Izado vertical y apilamiento de contenedores |
| Inferior izquierdo (BL) | Esquina inferior izquierda (vista exterior) | Abertura de estadio en lado largo, abertura de escudo en lado corto | Gran cavidad inferior para chasis | Conexión al chasis y transporte por carretera |
| Inferior derecho (BR) | Esquina inferior derecha (vista exterior) | Abertura de estadio en lado largo, abertura de escudo en lado corto | Gran cavidad inferior para chasis | Conexión al chasis y transporte por carretera |
¿Qué materiales se utilizan en la fabricación de los corner castings?
La composición del material de los corner casting es fundamental para su capacidad de cumplir sus funciones estructurales críticas. La gran mayoría de los corner castings se fabrican en acero fundido, concretamente en grados como SCW 480 y SCW 490, que son aceros fundidos de alta resistencia con excelentes propiedades mecánicas. El acero fundido es el material de elección por varias razones convincentes: no contiene elementos de aleación, lo que significa que tiene una excelente maquinabilidad y soldabilidad, manteniendo al mismo tiempo un alto grado de durabilidad y resistencia. El material puede fundirse con precisión en formas complejas con la configuración de cubo, y posteriormente mecanizarse para alcanzar las estrechas tolerancias exigidas por la norma ISO 1161.
Los corner castings de acero fundido se someten típicamente a tratamiento térmico, a menudo en estado normalizado o normalizado y revenido, lo que mejora las propiedades mecánicas del material y garantiza un rendimiento consistente en todos los corner castings. Este proceso de tratamiento térmico alivia las tensiones internas generadas durante la fundición y aumenta la resistencia del material a las cargas de impacto y fatiga. El material resultante tiene una resistencia a la tracción de aproximadamente 50 toneladas por corner casting, lo que significa que cada corner casting puede soportar cargas verticales superiores a 15 000 kilogramos por esquina en condiciones dinámicas. Esta resistencia excepcional es esencial, ya que durante las operaciones de apilamiento en los buques portacontenedores, los contenedores superiores de una pila pueden experimentar fuerzas equivalentes a soportar el peso de 8 o 9 contenedores más apilados sobre ellos.
Algunos corner castings se fabrican en acero corten (también conocido como acero resistente a la intemperie), un acero de aleación especial que forma una capa protectora de óxido cuando se expone a los elementos, lo que proporciona una mayor resistencia a la corrosión en comparación con el acero fundido estándar. Este material es especialmente valioso para los contenedores que estarán expuestos a entornos marinos severos o almacenados al aire libre durante períodos prolongados. La opción de acero corten aumenta los costes, pero ofrece ventajas significativas en términos de reducción del mantenimiento y mayor vida útil en entornos corrosivos.
Aunque es menos habitual, algunas aplicaciones especializadas utilizan corner castings de aluminio o acero inoxidable, según los requisitos específicos, como la reducción de peso, una mayor resistencia a la corrosión o aplicaciones industriales especializadas. Los corner castings de aluminio ofrecen importantes ventajas en cuanto al peso, pero requieren un diseño cuidadoso para cumplir los requisitos de resistencia de la norma ISO 1161, ya que el aluminio es intrínsecamente más débil que el acero. Los corner castings de acero inoxidable proporcionan una resistencia a la corrosión superior y se utilizan a veces en contenedores para la industria alimentaria u otras aplicaciones especializadas donde la resistencia a la corrosión es crítica.
El acabado superficial de los corner castings también está estandarizado. La mayoría de los corner castings se mecanizan en las seis caras y se granallan para eliminar la cascarilla superficial e impurezas, y posteriormente se terminan con un acabado en bruto o con un revestimiento protector. El mecanizado garantiza que todas las superficies de contacto sean lisas y dimensionalmente precisas, mientras que el granallado elimina la cascarilla y proporciona una textura superficial que favorece la adherencia de la pintura. Muchos corner castings se suministran con imprimación para ofrecer una protección inicial contra la corrosión, aunque el acabado final se aplica a menudo durante la fabricación del contenedor o como parte de las operaciones de mantenimiento del contenedor.
| Tipo de material | Grado típico | Resistencia a la tracción | Resistencia a la corrosión | Nivel de coste | Aplicación principal |
|---|---|---|---|---|---|
| Acero fundido | SCW 480/490 | 480–490 MPa | Media (requiere pintura) | Estándar | Contenedores ISO estándar, transporte general |
| Acero corten | Acero resistente a la intemperie | 450–550 MPa | Alta (autoprotegido) | Superior | Entornos marinos, almacenamiento exterior prolongado |
| Aleación de aluminio | A356 o similar | 170–230 MPa | Alta (óxido natural) | Más alto | Aplicaciones especializadas de peso reducido |
| Acero inoxidable | 304/316 | 515–860 MPa | Excelente | Más alto | Industria alimentaria, uso industrial especializado |
¿Cómo funcionan los corner castings en el apilamiento y transporte de contenedores?
El papel funcional de los corner castings en las operaciones de transporte modernas no puede exagerarse. Estos componentes son la interfaz crítica entre el contenedor y prácticamente cada pieza de equipo que lo manipula durante toda su vida útil. Cuando un contenedor es izado por una grúa, el operador coloca una barra separadora –un equipo especial con cuatro pasadores cónicos– sobre el contenedor. Estos pasadores se insertan en las aberturas superiores de los cuatro corner castings superiores, acoplándose con la gran abertura y distribuyendo el peso del contenedor uniformemente por las cuatro esquinas. Este diseño garantiza que la carga de izado se comparta de forma equitativa, evitando la concentración de tensiones en cualquier punto único y permitiendo el izado seguro de los contenedores incluso cuando están completamente cargados.
La capacidad de apilamiento de los corner castings es igualmente importante. Cuando los contenedores se apilan en un buque portacontenedores, los corner castings inferiores del contenedor superior se acoplan con los corner castings superiores del contenedor inferior mediante un sistema de twist locks –dispositivos mecánicos que giran hasta su posición para crear una unión rígida entre contenedores adyacentes–. Estos twist locks se insertan en las aberturas laterales de los corner castings y giran 180 grados para bloquearse en su posición, creando una unión lo suficientemente resistente como para mantener los contenedores unidos incluso en mares agitados. La geometría de las aberturas en los corner castings está diseñada con precisión para garantizar el acoplamiento suave de los twist locks y que no puedan desbloquearse accidentalmente. La capacidad de apilamiento es tan fiable que los contenedores pueden apilarse hasta nueve alturas en los buques portacontenedores modernos, siendo cada contenedor capaz de soportar el peso de todos los contenedores apilados sobre él.
Para el transporte por carretera, los corner castings proporcionan la interfaz para asegurar los contenedores al chasis o a la plataforma. Los corner castings inferiores contienen una gran cavidad que se acopla con los postes de esquina del chasis. Estos postes de esquina pueden ser simples postes fijos o pueden incorporar bloqueos mecánicos que se acoplan con la cavidad inferior de los corner castings, creando una unión segura que impide el desplazamiento del contenedor durante el transporte. Las aberturas laterales de los corner castings inferiores también permiten la conexión de mecanismos de sujeción adicionales, como conectores puente o lashings, lo que proporciona múltiples capas de seguridad para las operaciones de transporte por carretera.
La precisión del diseño del corner casting se hace evidente al considerar las fuerzas implicadas en estas operaciones. Un contenedor de 40 pies completamente cargado puede pesar 30 000 kilogramos o más. Cuando se iza este contenedor, toda esa masa se concentra en cuatro puntos: los cuatro corner castings superiores. Cada corner casting debe distribuir esa carga sobre los pasadores de la barra separadora sin deformación ni fallo. Del mismo modo, cuando los contenedores se apilan nueve alturas, los corner castings inferiores del contenedor superior pueden experimentar cargas verticales equivalentes a soportar el peso de ocho contenedores más. La resistencia del material y el diseño geométrico de los corner castings han sido concebidos para gestionar estas cargas extremas de forma fiable.
¿Cómo funciona el mecanismo del twist lock con los corner castings?
El twist lock (también denominado otočný zámek) es el elemento de unión mecánico fundamental en el transporte de contenedores, que sirve para asegurar los contenedores de transporte entre sí y a los vehículos de transporte. Su sencillo principio –inserción y giro de 90 grados– garantiza una manipulación rápida, segura y universal de todos los contenedores estandarizados según la norma ISO. El twist lock es el eslabón clave en la cadena de suministro global y permite el transporte eficiente, seguro y automatizado de mercancías en todo el mundo.
La invención del twist lock en la década de 1950 (Keith Tantlinger, EE. UU.) revolucionó la logística, permitió la estandarización de los contenedores ISO e introdujo la manipulación rápida de la carga. La patente se publicó sin royalties, lo que condujo a su adopción mundial y al desarrollo de sistemas de transporte intermodal. Antes de la introducción de los twist locks, el transporte de mercancías era extremadamente laborioso: las mercancías se cargaban manualmente, lo que provocaba pérdidas y daños. El twist lock, junto con los corner castings, hizo posible:
- Carga y descarga ultrarrápida – los contenedores pueden manipularse sin tocar la carga interior
- Apilamiento seguro – los contenedores pueden apilarse hasta 9 alturas, maximizando la capacidad de los buques y terminales
- Intermodalidad – el mismo contenedor puede transportarse fácilmente entre barco, tren y camión sin transbordo
La operación del twist lock se basa en la unión de dos partes fundamentales: el corner casting (corner casting de acero según ISO 1161 con dimensiones 178 × 162 × 118 mm y tres aberturas que sirven como punto de conexión universal para la manipulación de contenedores) y el propio twist lock (elemento macho insertado en la abertura ovalada del corner casting, que se bloquea tras girar 90 grados). El proceso de izado y sujeción del contenedor consta de los siguientes pasos:
- Posicionamiento del contenedor – la grúa o el manipulador de traslado baja el contenedor alineando los corner castings sobre los pasadores del twist lock
- Inserción – la gravedad o la guía manual introduce el pasador en la cavidad del corner casting, proporcionando estabilidad lateral
- Giro – el operador gira el mango 90 grados, bloqueando la cabeza del pasador fuera de la alineación con la abertura del corner casting
- Bloqueo – la cabeza del pasador soporta el peso del contenedor, asegurándolo contra el movimiento vertical y horizontal
- Liberación – para la descarga, el mango se gira de vuelta, alineando el pasador para su extracción segura
¿Cuáles son las normas ISO 1161 que regulan las especificaciones de los corner casting?
ISO 1161:2018 es la norma internacional vigente que establece las dimensiones básicas, los requisitos funcionales, los requisitos de resistencia y los procedimientos de ensayo para los conectores de esquina utilizados en contenedores de la serie 1 (contenedores estándar de 20 y 40 pies utilizados en el comercio global). Esta norma se estableció por primera vez en 1984 como ISO 1161:1984 y ha sido actualizada varias veces a medida que la tecnología y los procedimientos operativos han evolucionado. La revisión de 2018 representa el desarrollo más reciente de esta norma crítica, incorporando las lecciones aprendidas de décadas de operaciones globales con contenedores y los avances en ciencia de materiales e ingeniería.
La norma ISO 1161 determina no solo las dimensiones y la composición del material de los corner casting, sino también los requisitos de resistencia y los procedimientos de ensayo que deben cumplir los fabricantes. Todos los corner casting deben ser ensayados en cuanto a resistencia a la tracción para garantizar que pueden soportar las cargas que encontrarán durante su servicio. La norma exige que los corner castings sean capaces de soportar cargas verticales de al menos 40 000 libras (aproximadamente 18 000 kilogramos) sin deformación permanente ni fallo. Este ensayo se realiza típicamente con equipos de prueba especializados que aplican la carga sobre el corner casting de la misma manera que se aplicaría durante las operaciones reales con contenedores.
El American Bureau of Shipping (ABS) y otras sociedades de clasificación han desarrollado procedimientos de ensayo y certificación basados en la norma ISO 1161. Cuando se fabrican los corner castings, se someten típicamente a ensayos y certificación ABS para verificar que cumplen todos los requisitos de la norma ISO 1161. Esta certificación queda documentada en los propios corner castings, con marcas que indican el fabricante, la fecha de fabricación y la autoridad de certificación. La presencia de marcas de certificación ABS en un corner castings es garantía de que el corner casting ha sido ensayado y verificado para cumplir todos los requisitos de la norma ISO 1161.
La estandarización global proporcionada por la norma ISO 1161 es lo que hace posible el transporte intermodal moderno. Dado que todos los corner castings fabricados en cualquier parte del mundo deben cumplir las mismas especificaciones ISO 1161, un contenedor fabricado en China puede ser izado por una grúa en Singapur, transportado en barco hasta Róterdam y luego cargado en un camión en Europa con la plena certeza de que todos los equipos se comunicarán correctamente con los corner castings. Esta estandarización ha sido la base para el desarrollo de una red de transporte verdaderamente global, en la que los contenedores se consideran unidades intercambiables.
¿Cuáles son los problemas habituales y los aspectos de mantenimiento de los corner casting?
Aunque los corner castings están diseñados de forma robusta y fabricados con materiales de alta calidad, pueden experimentar desgaste, daños y degradación durante su vida útil. Uno de los problemas más frecuentes es la corrosión, especialmente en los corner castings expuestos a entornos marinos severos o que carecen de los revestimientos protectores adecuados. Incluso con protección de pintura, el spray salino y la humedad pueden penetrar gradualmente el revestimiento y atacar el acero subyacente. La inspección periódica y el repintado son actividades de mantenimiento esenciales para los contenedores que estarán expuestos al entorno marino durante períodos prolongados.
Otro problema habitual es el daño mecánico, que puede producirse cuando los contenedores se manipulan incorrectamente durante las operaciones de carga y descarga, o cuando colisionan con otros objetos durante el transporte. El abollado, las grietas o la deformación de los corner castings pueden comprometer su integridad estructural y hacer peligroso el apilamiento o el izado del contenedor con equipos estándar. En muchos casos, los corner casting dañados deben sustituirse en lugar de repararse, ya que la soldadura u otras reparaciones pueden no restaurar el corner casting a su resistencia original y precisión dimensional.
El desgaste de las aberturas también puede producirse con el tiempo, especialmente en las aberturas laterales que se acoplan con los twist locks. El acoplamiento y desacoplamiento repetidos de los twist locks puede provocar el redondeamiento o desgaste de los bordes de las aberturas, lo que podría dar lugar a un acoplamiento deficiente y dificultades para bloquear o desbloquear los contenedores. En casos graves, las aberturas desgastadas pueden no retener los twist locks de forma segura, creando riesgos de seguridad.
La inspección periódica de los corner castings es una parte crítica del mantenimiento del contenedor. Los servicios profesionales de inspección de contenedores examinan los corner castings en busca de signos de corrosión, daños mecánicos, desgaste y otros problemas. Cuando se detectan daños o desgaste excesivo, los corner castings pueden sustituirse mediante equipos y técnicas especializados. El proceso de sustitución suele implicar la extracción del corner casting dañado mediante corte u otros medios mecánicos, seguida de la soldadura del nuevo corner casting en su lugar. Tras la sustitución, el nuevo corner casting debe ser ensayado para garantizar que cumple todos los requisitos de la norma ISO 1161 y está correctamente fijado a la estructura del contenedor.
El proceso de soldadura de los corner castings requiere procedimientos precisos y materiales aprobados. La soldadura debe utilizar consumibles aprobados (por ejemplo, electrodos E7016/E7018 de bajo contenido en hidrógeno), penetración completa y sin defectos. Típicamente solo se suelda la unión al bastidor, nunca el propio corner casting. Todos los procedimientos de soldadura deben cumplir los requisitos de la norma ISO 1161 y las normas nacionales e internacionales pertinentes.
¿Cuáles son las especificaciones técnicas avanzadas y las cargas de los corner casting?
Los corner casting deben cumplir requisitos extremos de carga y rendimiento definidos por normas internacionales y sociedades de clasificación. Cada corner casting debe ser capaz de soportar cargas verticales dinámicas superiores a 40 000 libras (aproximadamente 18 000 kilogramos) sin deformación permanente. Esta carga representa el peso de un contenedor completamente cargado izado por una grúa. Pero las cargas sobre los corner castings durante las operaciones de apilamiento pueden ser aún mayores.
Cuando los contenedores se apilan nueve alturas en un buque portacontenedores, los corner castings inferiores del contenedor superior deben soportar la carga combinada de los ocho contenedores apilados sobre él. Esto significa que un corner casting puede experimentar cargas de hasta 240 000 libras (aproximadamente 108 000 kilogramos) o más. La calidad del material y la precisión de fabricación de los corner castings son, por tanto, críticas para la seguridad de todo el sistema. Cualquier debilidad en el material o la fabricación puede conducir a un fallo que podría tener consecuencias catastróficas.
La norma ISO 1161 también determina que los corner castings deben ser capaces de soportar cargas laterales y de tracción sin fallo. Durante el transporte marítimo, los contenedores pueden experimentar fuerzas laterales por las olas y el viento, y también pueden producirse cargas de tracción cuando los contenedores están asegurados mediante lashings u otros mecanismos. La robusta construcción de los corner casting y su conexión a la estructura del contenedor garantizan que puedan soportar estas diversas cargas sin problemas.
¿Cuáles son las aplicaciones prácticas de los corner casting más allá del transporte estándar?
Aunque los corner casting están diseñados principalmente para la logística marítima, han encontrado su camino en aplicaciones ampliadas gracias a su durabilidad y modularidad. La vivienda en contenedores –estructuras habitables construidas a partir de contenedores de transporte– se ha convertido en una tendencia popular en la arquitectura y la construcción. Los corner casting en estas aplicaciones proporcionan puntos estructurales para la conexión de otros elementos, como ventanas, puertas y tabiques interiores.
Las aplicaciones industriales y comerciales incluyen el uso de contenedores como espacios de oficina modulares, almacenes e instalaciones especializadas. En estas aplicaciones, los corner castings sirven como puntos de conexión para equipos de manipulación de materiales, estanterías y otros componentes interiores. Las operaciones militares y especiales también utilizan los corner castings en bases portátiles, instalaciones médicas y otras aplicaciones especializadas donde la modularidad y la portabilidad son críticas.
Las aplicaciones agrícolas incluyen el uso de contenedores como almacenes para productos agrícolas o como instalaciones portátiles para la mecanización. En estos casos, los corner castings proporcionan integridad estructural y puntos de conexión para la maquinaria agrícola. La flexibilidad y estandarización de los corner castings según la norma ISO 1161 permiten que los contenedores se adapten a diversas aplicaciones sin perder su integridad estructural básica.
Conclusiones clave sobre los corner castings:
- Los corner castings son elementos estructurales críticos que permiten el izado, apilamiento y transporte seguros de los contenedores
- Las dimensiones estándar están definidas con precisión por la norma ISO 1161:2018 (178 × 162 × 118 mm)
- Se fabrican en acero fundido de alta resistencia (típicamente SCW 480/490) capaz de soportar cargas superiores a 40 000 libras
- Cada contenedor requiere ocho corner castings de cuatro tipos distintos (TL, TR, BL, BR)
- Los twist locks se acoplan con las aberturas laterales de los corner castings para asegurar los contenedores
- La inspección y el mantenimiento periódicos son esenciales para garantizar la seguridad y la fiabilidad
- La estandarización global permite el transporte intermodal sin incompatibilidades mecánicas

 Chequia
 ENTREGA A DOMICILIO


