
购买集装箱角件终极指南
如果您曾看过起重机吊起一个装载30吨货物的40英尺集装箱,毫不费力地将它摆动到货船上,您所看到的就是八个小型钢制部件的静默智慧——角件。每个标准ISO集装箱都依赖正好八个角件,使其能够被吊起、堆叠、固定,并通过海洋、铁路和公路进行运输。没有它们,我们所熟知的全球物流系统根本无法存在。
无论您是修理损坏的集装箱、建造集装箱房屋、制造自己的模块化结构,还是采购备件,了解什么是角件、如何工作以及如何购买合适的角件都是至关重要的。本指南涵盖了一切:历史、规格、材料、类型、定价、安装、检查以及这一被忽视但不可或缺的组件的未来前景。
集装箱上的角件是什么?
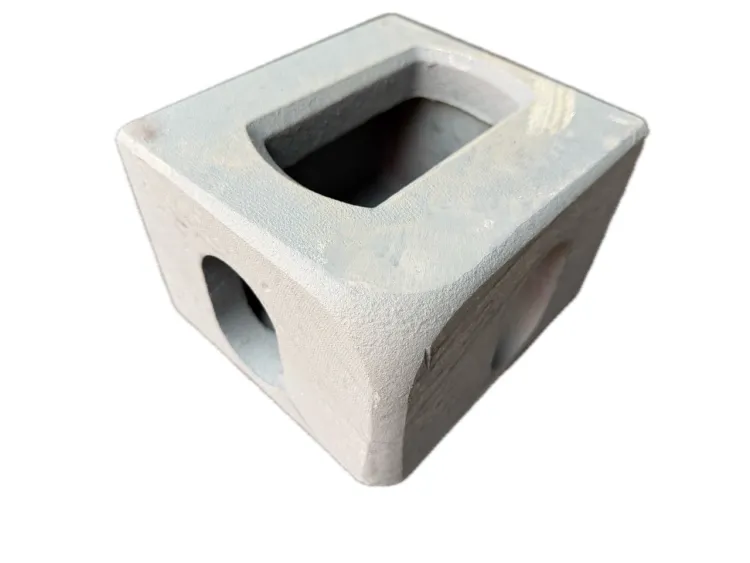
角件(也称为角件接头、角块或集装箱角)是安装在ISO集装箱八个角上的高强度铸钢部件。每个角件在其外表面上有三个精密加工的孔——一个在顶面或底面,两个在侧面。这些孔是扭锁、吊具、系固杆和堆码锥接合以处理集装箱的位置。
定义: 角件是一种标准化的承载钢块,构成集装箱与全球多式联运中使用的所有处理、吊装、堆码和固定设备之间的主要连接点。
为什么角件是最关键的结构部件
作用于集装箱上的每个力——无论是起重机吊起它、船舶在汹涌海面上摇晃,还是八个集装箱堆叠压在它上面——都通过角件传递。它们同时执行四个功能:
- 吊装: 起重机和吊具接合顶部角件以吊起集装箱。
- 堆码: 插入角件的扭锁垂直锁定集装箱,使其能够在船舶上堆叠多达九个。
- 固定: 系固杆和花篮螺丝连接到底部角件,将集装箱锚定在底盘、铁路车辆和船舶甲板上。
- 结构完整性: 角件将所有载荷传递到角柱和框架构件,形成集装箱的载荷路径。
由于角件是所有这些功能的单一故障点,国际标准ISO 1161以毫米级精度和严格的机械性能要求来规范其设计。
角件从何而来?
标准化前的问题
在1950年代之前,货船是逐件装卸的——这一过程称为杂货运输。码头工人手工处理板条桶、桶和袋子,装卸一艘船需要整整一周时间。该系统缓慢、昂贵且危险。不同的港口使用不同的设备,没有通用的方式来吊起或固定货物。
基思·坦特林和改变全球贸易的发明
美国卡车运输企业家马尔科姆·麦克莱恩被广泛认为是集装箱的发明者。但是使集装箱在全球范围内可互操作的部件——角件——是由坦特林设计的,他是麦克莱恩在海陆服务公司的首席工程师。
坦特林意识到,集装箱只有在全球任何起重机都能处理、能够固定在任何底盘上、并能在世界任何一艘船上堆叠时才有用。他的解决方案是一个具有精确形状开口的中空钢块,铸造在每个集装箱的八个角上。与他设计的扭锁机构相结合,角件创建了一个模块化的、类似乐高的系统,允许集装箱连接并由标准化设备处理。
为什么坦特林免费放弃专利
在工业史上史无前例的举动中,坦特林说服麦克莱恩将角件和扭锁专利释放到公共领域。1963年1月29日,海陆公司向国际标准化组织(ISO)授予了免费权利。这一单一决定使集装箱化得以全球采用,因为没有公司可以垄断该技术。其结果是1967年首次发布的ISO 1161,标准化了全球的角件尺寸和性能要求。
如今,无论是在中国、德国、印度还是美国制造的每个角件,都符合坦特林的慷慨所促成的同一ISO 1161标准。
角件有哪些不同类型?
标准ISO集装箱使用八个角件,但它们并不完全相同。有四种不同的类型,每种设计用于集装箱上的特定位置。
四种类型:TL、TR、BL和BR
| 类型 | 位置 | 顶面开口 | 侧开口形状 | 标记 |
|---|---|---|---|---|
| TL(左上) | 左上角 | 是——椭圆形开口 | 橡子形状(顶部拉长) | 印有”TL” |
| TR(右上) | 右上角 | 是——椭圆形开口 | 橡子形状(顶部拉长) | 印有”TR” |
| BL(左下) | 左下角 | 无顶面开口 | 半圆形(平底) | 印有”BL” |
| BR(右下) | 右下角 | 无顶面开口 | 半圆形(平底) | 印有”BR” |
顶部角件(TL和TR)在顶面上有一个椭圆形开口,接收来自堆叠在上方的集装箱的扭锁,或来自吊具的吊销。顶部角件的侧开口具有明显的橡子形或拉长形状。底部角件(BL和BR)顶部没有开口——相反,它们的底面是平的,依靠在底盘或堆叠表面上。它们的侧开口呈半圆形,底部边缘平坦。
如何识别您拥有的类型
如果您手握一个角件但不确定类型,请查看侧开口内部。每个符合ISO标准的角件都标有其类型代号——TL、TR、BL或BR——直接印在钢上。此标记是永久性的,在检查过程中可见。
此外,左和右变体是镜像的。左上和右上是镜像的;左下和右下同样也是镜像的。订购整套时,您将准确收到:
- 2 × 左上(TL)
- 2 × 右上(TR)
- 2 × 左下(BL)
- 2 × 右下(BR)
角件的标准尺寸和规格是什么?
ISO 1161:2016以严格的公差定义了角件的每个关键尺寸,以确保全球互换性。以下是您需要了解的。
ISO 1161尺寸一览
| 尺寸 | 数值 | 公差 |
|---|---|---|
| 外部长度 | 178毫米(7.01英寸) | ±1毫米 |
| 外部宽度 | 162毫米(6.38英寸) | ±1毫米 |
| 外部高度 | 118毫米(4.65英寸) | ±1毫米 |
| 顶开口宽度(最大) | 66毫米(2.60英寸) | — |
| 顶开口长度(最大) | 127毫米(5.00英寸) | — |
| 最小顶板厚度 | 23毫米(0.91英寸) | — |
| 最小侧开口壁厚 | 18毫米(0.71英寸) | — |
| 典型重量 | ~11千克(24.25磅) | 因制造商而异 |
侧开口不是完美的圆形——它们是拉长的,设计用于接收扭锁的旋转头。当扭锁插入并旋转90度时,它安全地锁定在角件内。这些开口的精确尺寸是使该系统在全球范围内功能正常的原因。
为什么公差很重要
仅仅几毫米的偏差就可能阻止扭锁固定或吊具锁定到集装箱上。这就是为什么符合ISO 1161认证的角件在铸造后在所有表面上都进行机械加工——以确保精确的最终尺寸。购买角件时,始终验证供应商明确声明符合ISO 1161标准。
角件由什么材料制成?
绝大多数角件由铸钢制成。然而,根据应用,不锈钢和铝制变体也可获得。
材料比较
| 性能 | 铸钢(SCW480/ASTM A27) | 不锈钢(304/316) | 铝 |
|---|---|---|---|
| 抗拉强度 | 430–600 MPa | 515–620 MPa(304) | 310–350 MPa(6061-T6) |
| 屈服强度 | ≥220 MPa | ≥205 MPa(304) | ≥275 MPa(6061-T6) |
| 每件重量 | ~11千克(24.3磅) | ~11千克(24.3磅) | ~4.5千克(10磅) |
| 可焊性 | 优秀 | 良好(需要适当的填充材料) | 一般(需要TIG/MIG专业知识) |
| 耐腐蚀性 | 低(需要油漆/涂层) | 优秀 | 非常好(自然氧化层) |
| 价格(相对) | $(最低) | $$$(钢的3–5倍) | $$(钢的2–3倍) |
| 典型用途 | 标准ISO集装箱 | 食品、化工、海上 | 轻量化特种集装箱、军用 |
铸钢:行业标准
角件使用的最常见铸钢牌号是:
- SCW480 — 标准铸造碳钢,具有优异的可焊性和韧性。全球使用最广泛的牌号。
- SCW490 — 抗拉强度更高的变体,通常为重型或海上集装箱指定。
- ASTM A27 70-36级 — 美国等效标准,广泛用于在美国制造的角件。
这些材料与考登钢(耐候钢)不同,后者用于集装箱壁和框架。角件始终由铸钢制成,从不采用考登钢。化学成分受到严格控制——碳含量限制为最大0.20%——以确保可焊性和低至-40°C的抗冲击性。
不锈钢:用于腐蚀性环境
不锈钢角件,通常为304(A2)或316(A4)牌号,用于运输食品、化学品或在高度腐蚀性海洋环境中运行的集装箱。它们明显更昂贵——比铸钢贵3到5倍——但消除了涂漆的需要,并提供数十年的无腐蚀服务。
铝:轻便但有限
铝制角件重量约为钢制对应物的40%,使其对重量敏感的应用(如军事物流或航空集装箱)具有吸引力。然而,铝的强度较低、疲劳抗力较差,并且更难以焊接到标准集装箱的钢框架上。它们通常仅在完全由铝制成的特殊集装箱上找到。
角件重量是多少,能承受多大的载荷?
每件重量
标准ISO 1161铸钢角件重量约为11千克(24.25磅)。一些制造商生产的角件重量低至10千克或高达12.5千克,具体取决于确切的合金和壁厚。整套八个角件重量约为88千克(194磅)。
额定载荷:数字的含义
ISO 1161与IACS(国际船级社协会)要求一起,规定了角件必须承受的最小载荷。这些不是理论极限——它们经过测试和认证。
| 载荷类型 | 所需强度(千牛) | 等效(吨) | 上下文 |
|---|---|---|---|
| 堆码——顶部角件 | 848千牛 | ~86.5吨 | 横向偏移25.4毫米/纵向偏移38毫米 |
| 堆码——底部角件 | 954千牛 | ~97.3吨 | 在平坦表面上 |
| 吊装——顶部角件 | 150千牛 | ~15.3吨 | 钩或眼拉力 |
| 吊装——底部角件 | 300千牛 | ~30.6吨 | 30°吊索角度吊装 |
| 纵向固定 | 300千牛 | ~30.6吨 | 底部角件,2点约束 |
| 系固(垂直) | 300千牛 | ~30.6吨 | 所有开口 |
| 系固(水平) | 150千牛 | ~15.3吨 | 所有开口 |
直观地理解这些数字:单个底部角件必须承受近100吨的压缩载荷。在船舶上九个满载集装箱的堆叠中,底部角件承受其上方所有东西的累积重量。这就是为什么角件被铸造成单件而没有焊缝或接头——任何接缝在这些载荷下都可能是潜在的故障点。
角件如何焊接到集装箱上?
焊接角件是一项精确的任务,需要适当的准备、材料和技术。角件上的焊接故障不是外观问题——它是一个即将发生的结构故障。
焊接前准备
- 彻底清洁: 去除接触面上的所有铁锈、油污、油漆和氧化皮。钢材必须是裸金属。
- 开坡口: 对于厚截面,创建一个V或X形槽,最小宽度为4–5毫米,以实现完全熔透。
- 精确装配: 最小化角件和集装箱框架之间的间隙。错位会产生应力集中。
- 按需预热: 当环境温度低于5°C(41°F),或焊接厚截面(>25毫米)时,预热至80–150°C。
焊接方法比较
| 方法 | 最适合 | 焊丝/焊条 | 保护气体 | 技能水平 |
|---|---|---|---|---|
| MIG/MAG(GMAW) | 车间制造、生产 | ER70S-6(G3Si1),1.0–1.2毫米 | 82%氩气/18% CO₂ | 中级 |
| FCAW(药芯焊丝) | 户外、现场作业 | E71T-1(带气体)或E71T-11(自保护) | CO₂或无 | 中级 |
| MMA/SMAW(焊条电弧焊) | 修理、偏远位置 | E7018低氢型,2.5–4毫米 | 无(药皮) | 高级 |
MIG/MAG是集装箱制造和装配车间中最常用的方法。ER70S-6焊丝是将铸钢角件焊接到考登钢或低碳钢集装箱框架的行业标准填充材料。使用喷射过渡模式以实现深熔透。
FCAW是户外工作的首选,因为药芯焊丝对风的敏感性低于MIG保护气体。气体保护FCAW(E71T-1)比自保护变体产生更高质量的焊缝。
**焊条电弧焊(MMA)**配合E7018电极是现场修理的主要方法。E7018是一种低氢电极,可最大限度地降低氢致开裂的风险——这是铸钢焊接故障的最常见原因。
焊接后要求
- 层间温度: 焊道之间温度绝不能超过250°C。
- 缓慢冷却: 避免快速冷却。如需要,用不燃毯包裹。
- 焊后热处理(PWHT): 对于修理,将修理区域加热到约550°C并让其缓慢冷却。这可以消除残余应力。
- 检查: 角件上的每个焊缝都必须进行目视检查,并最好通过磁粉或渗透方法(NDT)进行测试。
重要提示: 切勿焊接未经过热处理的角件。铸态材料易于开裂。所有认证的角件在出售前都经过热处理(正火或退火)。
角件与扭锁和其他连接器有何不同?
角件经常与连接到它们的硬件相混淆。在采购零件时了解差异至关重要。
| 部件 | 功能 | 连接到 | 标准 |
|---|---|---|---|
| 角件 | 内置于集装箱中的承载连接点 | 其他所有东西都连接到它 | ISO 1161 |
| 扭锁 | 用于将集装箱相互固定的旋转锁销 | 插入角件开口 | ISO 1161 / ISO 3874 |
| 堆码锥 | 用于堆码过程中对齐集装箱的简单导向销 | 位于两个角件之间 | 各种 |
| 桥夹 | 水平夹具,水平连接相邻集装箱 | 将两个角件夹在一起 | 各种 |
| 系固杆 | 用于将集装箱固定到甲板的张力杆 | 钩入底部角件 | 各种 |
角件是固定的、被动组件。扭锁、堆码锥和桥夹是主动的、可拆卸的硬件,与它们接合。当您购买角件时,您购买的是永久性结构集装箱角。当您购买扭锁时,您购买的是连接硬件。它们是互补但不同的。
角件的价格是多少,您可以在哪里购买?
在哪里购买
- 集装箱经销商: HZ Containers直接销售——非常适合50件以上的大批量订单。
购买时要注意什么
- ISO 1161认证: 供应商必须明确声明符合ISO 1161标准。如果未提及,则假设未通过认证。
- ABS或船级社认证: 许多海上保险公司要求由ABS、DNV、Lloyds或同等机构认证的角件。
- 材料证书: 供应商应提供化学成分和机械性能报告。
- 类型标记: 角件应在开口内印有TL/TR/BL/BR。
- 退货政策: 未经认证的角件在焊接后通常不可退货。
角件的常见问题是什么,如何检查?
损坏类型和IICL标准
国际集装箱出租商协会(IICL)发布了集装箱检查的详细损坏标准。对于角件,最常见的问题是:
| 损坏类型 | 描述 | 严重程度 | 措施 |
|---|---|---|---|
| 开裂 | 从开口或边缘辐射的可见裂缝 | 关键 | 立即更换——除非经过认证,否则不要通过焊接修复 |
| 变形 | 弯曲或扭曲的角件,开口拉长 | 中度至关键 | 如果扭锁无法正常接合则更换 |
| 腐蚀 | 锈穿,蚀点深度超过3毫米 | 中度 | 如果结构完整性受到损害则更换 |
| 磨损 | 由于重复使用导致开口椭圆形拉长 | 中度 | 根据ISO 1161公差测量——如超标则更换 |
| 缺少CSC铭牌 | 没有有效的安全批准铭牌 | 关键 | 集装箱不能用于多式联运 |
检查清单
检查角件时,执行以下检查:
- 目视检查: 寻找裂缝,特别是从开口角部辐射的裂缝。使用手电筒和镜子检查角件内部。
- 尺寸检查: 用量具测量开口尺寸并与ISO 1161规格进行比较。特别注意顶部角件上的顶开口——超出66毫米×127毫米的拉长是失效。
- 壁厚: 检查体育场形状侧开口处的钢材厚度。如果小于18毫米,则角件不符合ISO或严重磨损。
- 焊缝检查: 检查将角件连接到角柱和构件的所有焊缝。寻找裂缝、咬边或气孔。
- CSC铭牌验证: 确保集装箱安全公约铭牌存在且清晰,具有有效的下次检查日期。
何时修理,何时更换
修理可能适用于:轻微表面腐蚀、小焊缝缺陷或不影响开口尺寸或承载能力的外观问题。任何修理必须遵循IICL批准的程序,包括预热、适当的填充材料和焊后热处理。
如果出现以下情况,立即更换:存在裂缝、开口尺寸超出公差、变形阻止扭锁接合,或角件遭受可能导致内部开裂的冲击损坏。
在吊装或海上作业期间角件失效可能导致集装箱堆倒塌。根据TT Club保险公司数据,角件缺陷是港口国检查中发现的最严重结构缺陷之一,每年报告约2500起严重结构缺陷。
角件技术的未来是什么?
智能角件和RFID集成
下一代角件可能不是纯机械的。几家物流技术公司正在开发”智能角件”——带有嵌入式RFID标签或传感器的角件,可以传输集装箱识别、位置和状态数据。这将允许自动化港口系统识别和跟踪集装箱,而无需手动扫描CSC铭牌。
先进材料
对高强度低合金(HSLA)铸钢和球墨铸铁变体的研究旨在生产更轻而不牺牲强度的角件。每个角件减少20%的重量,乘以全球数百万个集装箱,将为航运业带来显著的燃料节约和减排。
可持续性趋势
角件中使用的铸钢是100%可回收的。随着集装箱行业向循环经济原则迈进,制造商越来越多地使用由回收废料制成的电弧炉(EAF)钢。一些铸造厂还在探索绿色砂型铸造工艺,可减少制造过程中的能源消耗和排放。
常见问题
一个集装箱有多少个角件?
每个标准ISO集装箱正好有八个角件——顶部角四个,底部角四个。它们有四种类型:左上、右上、左下和右下(每个集装箱每种类型各两个)。
ISO 1161是什么?
ISO 1161是国际标准,规定了1系列货运集装箱所用角件的尺寸、公差、功能要求和强度规格。它确保任何符合ISO标准的角件可以在世界任何地方由任何标准集装箱设备处理。
如何区分左上角件和右下角件?
最简单的方法是查看侧开口内部。符合ISO标准的角件永久印有其类型:TL(左上)、TR(右上)、BL(左下)或BR(右下)。顶部角件有椭圆形顶开口和橡子形侧开口。底部角件没有顶开口,并具有半圆形侧开口。
一个角件重多少?
标准铸钢角件重量约为11千克(24.25磅)。不锈钢角件重量大致相同。铝制角件重量约为4.5千克(10磅)。整套八个钢制角件重量约为88千克(194磅)。
角件可以修理吗?
轻微缺陷有时可以使用经过批准的焊接程序修理,但仅适用于已正确热处理的角件。修理必须包括预热、适当的填充材料、焊后热处理和无损测试。严重损坏或开裂的角件应始终更换,而不是修理。
角件是如何制造的?
角件通过多步骤铸造工艺生产:模型设计→模具生产→浇注钢水→冷却和落砂→抛丸清理→热处理(正火或退火)→精密机械加工→质量检查。每个批次都经过化学成分和机械性能测试。
角件由什么材料制成?
绝大多数由铸钢制成,通常为SCW480、SCW490或ASTM A27 70-36级。不锈钢(304或316)用于食品或腐蚀性环境。铝用于轻量化特种集装箱。角件从不采用考登钢或铸铁制成。
一个角件能承受多少重量?
单个底部角件必须承受954千牛(约97.3吨)的压缩堆码载荷。顶部角件在堆码中的额定值为848千牛(86.5吨),在吊装中为150千牛(15.3吨)。这些额定值经过测试和认证,符合ISO/IACS标准。
如何将角件焊接到集装箱上?
对于车间制造,使用带ER70S-6焊丝和82%氩气/18% CO₂保护气体的MIG/MAG焊接。对于现场作业,使用带E71T-1焊丝的FCAW或带E7018电极的焊条电弧焊。当温度低于5°C时始终预热,保持层间温度低于250°C,并允许焊接后缓慢冷却。
我可以在哪里购买集装箱角件?
您可以从集装箱经销商(HZ Containers)处购买角件。预计钢制角件每件25–85美元,具体取决于数量、认证和供应商。

 捷克共和国
 不送貨


其他貨櫃新聞...

海运集装箱内壁污染:为什么这是正常使用状态,而非投诉理由
在貨櫃的使用過程中,其內壁上出現深色條紋、擦痕或印記屬於完全正常的現象。這些痕跡是在利用裝卸設備進行貨物裝卸時自然產生的,不會影響貨櫃的防水性能或結構完整性。本文將為您解釋為何這些僅影響外觀的痕跡不構成投訴的理由,並介紹在必要時如何輕鬆地對其進行修補。

销售冷藏集装箱时检查密封性的义务
在銷售冷藏貨櫃時,由誰負責檢查冷媒是否有洩漏?了解賣方在交接時需履行的義務,以及為何必須提供 PTI(裝船前檢驗)報告和技術銘牌。同時,了解哪些監管要求及含氟氣體(F-gas)記錄保存義務將完全由新所有者承擔。

新型海运集装箱
如果您正在考慮購買新的貨櫃,您並不孤單。儘管僅僅二十年前,貨櫃幾乎只用於海上運輸,但如今它們已廣泛應用於建築、倉儲、商業甚至住宅領域。這種日益普及的趨勢也引發了一系列問題:該選擇哪種類型?價格如何?如何辨別品質?又該如何避免上當?

6米集装箱
您是否正在考慮購買一個6米長的貨櫃,卻不確定該注意些什麼?您並不孤單——這種20英尺貨櫃是捷克市場上最暢銷的規格,而不同類型、成色和價格之間的差異往往很大。本指南將為您提供所需的一切資訊:從精確尺寸和類別對比(如「單程使用」、「翻新」及「適貨級」),到當前市場價格及運輸建議,應有盡有。