
কন্টেইনার কর্নার কাস্টিং ধরনের সম্পূর্ণ গাইড: ISO 1161 শ্রেণীবিভাগ, উপকরণ এবং প্রয়োগ
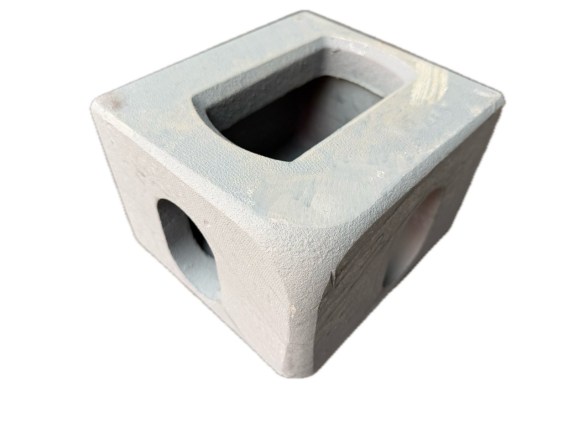
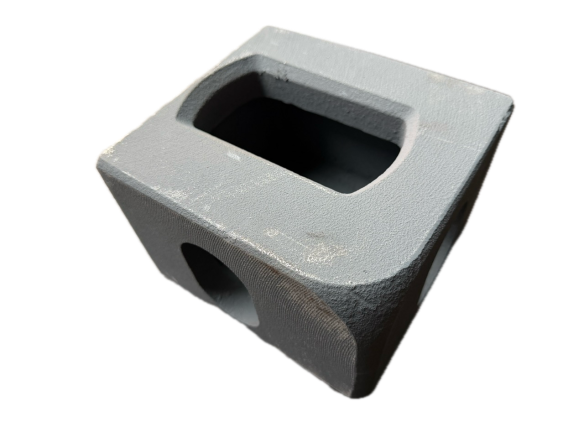
কর্নার কাস্টিং হল একটি ISO শিপিং কন্টেইনারের আটটি কোণায় অবস্থিত প্রমিত ঢালাই-ইস্পাত ব্লক। এগুলি বৈশ্বিক কন্টেইনার লজিস্টিক্সের সবচেয়ে গুরুত্বপূর্ণ কাঠামোগত উপাদান — প্রতিটি ক্রেন লিফট, প্রতিটি স্ট্যাক, প্রতিটি চেসিস লক এবং প্রতিটি ল্যাশিং রড এই সুনির্দিষ্টভাবে প্রকৌশলী ফিটিংগুলির মাধ্যমে তার বল প্রয়োগ করে। এই গাইডটি প্রতিটি স্বীকৃত কর্নার কাস্টিং ধরনকে ক্যাটালগ করে, অবস্থান-ভিত্তিক শ্রেণীবিভাগ থেকে শুরু করে উপকরণ বৈচিত্র্য এবং অ-প্রমিত আন্তর্জাতিক স্পেসিফিকেশন পর্যন্ত।
কন্টেইনার কর্নার কাস্টিং কী এবং এগুলি কেন গুরুত্বপূর্ণ?
প্রতিটি প্রমিত ISO শিপিং কন্টেইনার — প্যাসিফিক পার করা 20-ফুট ড্রাই ভ্যান হোক বা ইউরোপ জুড়ে ওষুধ বহনকারী 40-ফুট হাই-কিউব রেফ্রিজারেটেড ইউনিট হোক — একটি ইস্পাত ফ্রেমের চারপাশে নির্মিত যার আটটি কোণা সনাক্তযোগ্য কিন্তু সাবধানে পৃথক ব্লক দ্বারা সমাপ্ত হয় যাকে কর্নার কাস্টিং বলা হয় (যা কর্নার ফিটিং, কর্নার ব্লক, বা ISO কর্নার কানেক্টর নামেও পরিচিত)। এই কাস্টিংগুলি সাধারণ বন্ধনী নয়; এগুলি মিলিমিটার সহনশীলতায় প্রকৌশলী লোড-বহনকারী কাঠামোগত নোড, আন্তর্জাতিক মান ISO 1161 দ্বারা নিয়ন্ত্রিত, এবং Lloyd’s Register, Bureau Veritas, DNV GL, ABS এবং CCS এর মতো শ্রেণীবদ্ধ সমিতি দ্বারা প্রত্যয়িত।
একটি কর্নার কাস্টিং-এর মৌলিক কাজটি প্রতারণামূলকভাবে সহজ: কন্টেইনার এবং বিশ্বের প্রতিটি হ্যান্ডলিং সরঞ্জামের মধ্যে একটি সার্বজনীন ইন্টারফেস প্রদান করা। শাংহাইতে একটি ক্রেন স্প্রেডার রটারডামের একটি রিচ স্ট্যাকারের মতো একই শীর্ষ-কোণা অ্যাপারচারে লক করে। পানামা, সিঙ্গাপুর বা লাইবেরিয়ায় নিবন্ধিত জাহাজ যাই হোক না কেন, একটি কন্টেইনার জাহাজের টুইস্টলক একটি নীচের কর্নার কাস্টিং ঠিক একইভাবে সুরক্ষিত করে। এই আন্তঃপরিবর্তনযোগ্যতাই বৈশ্বিক কন্টেইনার বহরকে কাজ করায় — এবং এটি ISO 1161:2016 এর সুনির্দিষ্ট মাত্রিক এবং শক্তি স্পেসিফিকেশনের উপর নির্ভর করে।

মানের স্কেল
বিশ্বব্যাপী সক্রিয় পরিবহনে প্রায় 40 মিলিয়ন ISO শিপিং কন্টেইনার রয়েছে। প্রতিটি কন্টেইনারে আটটি কর্নার কাস্টিং থাকে, যার মানে বর্তমানে বিশ্বব্যাপী আনুমানিক 320 মিলিয়ন কর্নার কাস্টিং পরিষেবায় রয়েছে। নতুন কন্টেইনার নির্মাণ এবং প্রতিস্থাপনের চাহিদা মেটাতে আনুমানিক 5–7 মিলিয়ন নতুন কর্নার কাস্টিং বার্ষিকভাবে উৎপাদিত হয়। চীন, ভারত বা পূর্ব ইউরোপে ঢালাই করা হোক না কেন, এই প্রতিটি উপাদানকে একই মান পূরণ করতে হবে।
কর্নার কাস্টিং ধরনের গুরুত্ব সাধারণ সামঞ্জস্যতার বাইরে। ভুল কাস্টিং ধরন নির্বাচন — শীর্ষ অবস্থানে নীচের কাস্টিং ব্যবহার করা, বা 8-ফুট-6-ইঞ্চি-চওড়া USA অভ্যন্তরীণ কন্টেইনারে একটি প্রমিত ISO কাস্টিং ফিট করা — টুইস্টলক জ্যাম, ক্রেন স্প্রেডার বিভ্রান্তি, কাঠামোগত ওভারলোড এবং সবচেয়ে খারাপ ক্ষেত্রে, বিপর্যয়কর স্ট্যাক পতন ঘটাতে পারে।
কর্নার কাস্টিং ধরনগুলি কীভাবে অবস্থান অনুসারে শ্রেণীবদ্ধ করা হয়?
কন্টেইনার কর্নার কাস্টিং ধরনের সবচেয়ে মৌলিক শ্রেণীবিভাগ হল অবস্থান অনুসারে। প্রতিটি ISO সিরিজ 1 মালবাহী কন্টেইনার ফ্রেমের চারটি শীর্ষ কোণা এবং চারটি নীচের কোণায় সাজানো ঠিক আটটি কর্নার কাস্টিং ব্যবহার করে। কিন্তু এই আটটি কাস্টিং বিনিময়যোগ্য নয় — প্রতিটি কোণার জন্য একটি নির্দিষ্ট ধরন প্রয়োজন, এবং ভুলটি ইনস্টল করা কন্টেইনারের হ্যান্ডলিং সামঞ্জস্যতা ক্ষুণ্ন করে।
আট-কোণা বিন্যাস
শিপিং কন্টেইনারের যেকোনো একটি প্রান্তে দাঁড়ান, দরজা বা সম্মুখ প্রাচীরের দিকে মুখ করে। আপনি যে চারটি কোণা দেখেন — দুটি উপরের প্রান্তে এবং দুটি নীচের প্রান্তে — সেগুলিতে নিম্নলিখিত কর্নার কাস্টিং ধরন রয়েছে:
- টপ লেফট (TL) — দর্শকের দৃষ্টিকোণ থেকে বাম দিকের উপরের কোণা
- টপ রাইট (TR) — ডান দিকের উপরের কোণা
- বটম লেফট (BL) — বাম দিকের নীচের কোণা
- বটম রাইট (BR) — ডান দিকের নীচের কোণা
কন্টেইনারের বিপরীত প্রান্ত এই বিন্যাসকে আয়না করে। সুতরাং প্রতি কন্টেইনারে সম্পূর্ণ পরিপূরক: 2 × TL, 2 × TR, 2 × BL, 2 × BR।
নীচে চারটি অবস্থান-ভিত্তিক ধরনের সারাংশ দেওয়া হল:
| অবস্থান ধরন | প্রতি কন্টেইনারে পরিমাণ | অবস্থান | সনাক্তকরণ চিহ্ন |
|---|---|---|---|
| টপ লেফট (TL) | 2 | উপরের কোণা, যেকোনো প্রান্তের দিকে মুখ করলে বাম দিকে | স্ট্যাকিং ছিদ্রের ভিতরে “TL” ছাপানো |
| টপ রাইট (TR) | 2 | উপরের কোণা, যেকোনো প্রান্তের দিকে মুখ করলে ডান দিকে | স্ট্যাকিং ছিদ্রের ভিতরে “TR” ছাপানো |
| বটম লেফট (BL) | 2 | নীচের কোণা, যেকোনো প্রান্তের দিকে মুখ করলে বাম দিকে | স্ট্যাকিং ছিদ্রের ভিতরে “BL” ছাপানো |
| বটম রাইট (BR) | 2 | নীচের কোণা, যেকোনো প্রান্তের দিকে মুখ করলে ডান দিকে | স্ট্যাকিং ছিদ্রের ভিতরে “BR” ছাপানো |
কাস্টিং চিহ্ন কীভাবে পড়বেন
প্রতিটি প্রত্যয়িত ISO 1161 কর্নার কাস্টিং ইস্পাতে ঢালাই বা ছাপানো সনাক্তকরণ চিহ্ন বহন করে। অবস্থান সনাক্তকরণের জন্য সবচেয়ে কার্যকর হল দুই-অক্ষরের কোডগুলি — TL, TR, BL, BR — যা সাধারণত প্রধান স্ট্যাকিং ছিদ্রের মধ্য দিয়ে কাস্টিং-এর অভ্যন্তরীণ গহ্বরে দেখা যায়। এই চিহ্নগুলি উৎপাদনের সময় ঢালাই করা হয় এবং স্থায়ী। আপনি যদি নিশ্চিত না হন যে আপনি কোন কাস্টিং ধরে আছেন, উপরের মুখে (উপরের কাস্টিং-এর জন্য) বা নীচের মুখে (নীচের কাস্টিং-এর জন্য) বড় বৃত্তাকার/লম্বাটে অ্যাপারচারের মধ্য দিয়ে দেখুন এবং আপনি অভ্যন্তরীণ প্রাচীরে কোডটি দেখতে পাবেন।
অতিরিক্ত চিহ্নগুলির মধ্যে থাকতে পারে প্রস্তুতকারকের সনাক্তকরণ কোড, কাস্টিং হিট নম্বর (উপকরণ ট্রেসেবিলিটির জন্য), এবং শ্রেণীবদ্ধ সমিতির অনুমোদন স্ট্যাম্প (যেমন Lloyd’s Register-এর জন্য “LR” বা Bureau Veritas-এর জন্য “BV”)। এই চিহ্নগুলি কন্টেইনার পরিদর্শন, মেরামত এবং নিরাপদ কন্টেইনারের জন্য আন্তর্জাতিক কনভেনশন (CSC) এর অধীনে সার্টিফিকেশন নবায়নের সময় অপরিহার্য।
মিরর সিমেট্রি কেন গুরুত্বপূর্ণ
বাম এবং ডান ভেরিয়েন্ট — TL বনাম TR, BL বনাম BR — একে অপরের আয়না প্রতিচ্ছবি। তাদের ছিদ্রের প্যাটার্ন, অভ্যন্তরীণ জ্যামিতি এবং বাহ্যিক কনট্যুর বিপরীত। যদিও একটি TL কাস্টিং এবং একটি TR কাস্টিং পাশাপাশি ধরলে প্রায় অভিন্ন দেখায়, কন্টেইনার ফ্রেমে ঝালাই করার পরে তাদের অ্যাপারচারগুলি বিপরীত দিকে মুখ করে। TR অবস্থানে একটি TL কাস্টিং ফিট করলে পার্শ্ব অ্যাপারচারগুলি কন্টেইনারের বাইরের দিকের পরিবর্তে ভেতরের দিকে ঝুঁকে পড়বে, যা কর্নারটিকে ব্রিজ ক্ল্যাম্প, ল্যাশিং রড বা স্প্রেডার এনগেজমেন্টের জন্য অকেজো করে তুলবে।
শীর্ষ এবং নীচের কর্নার কাস্টিং-এর মধ্যে পার্থক্য কী?
শীর্ষ (উপরের) এবং নীচের (নিম্ন) কর্নার কাস্টিং-এর মধ্যে পার্থক্য হল ISO 1161 মানের মধ্যে সবচেয়ে উল্লেখযোগ্য শ্রেণীবিভাগ পার্থক্য। যদিও উভয়েরই একই বাহ্যিক এনভেলপ — 178 mm × 162 mm × 118 mm — তাদের অ্যাপারচার, অভ্যন্তরীণ জ্যামিতি এবং কার্যকরী ভূমিকা যথেষ্ট আলাদা।
শীর্ষ কর্নার কাস্টিং: শারীরস্থান এবং কার্যাবলী
শীর্ষ কর্নার কাস্টিং প্রাথমিক উত্তোলন ইন্টারফেস হিসেবে কাজ করে। যখন একটি ক্রেন বা রিচ স্ট্যাকার একটি কন্টেইনার তোলে, স্প্রেডার চারটি শীর্ষ কর্নার কাস্টিং-এ লক হয়। প্রতিটি উপরের কাস্টিং-এর শীর্ষ মুখে একটি বড় অ্যাপারচার থাকে — সাধারণত প্রায় 51 mm ব্যাস, যদিও সঠিক আকার প্রস্তুতকারকের উপর নির্ভর করে গোলাকার বা সামান্য লম্বা হতে পারে — যা টুইস্টলক কোণ বা স্ট্যাকিং পিন গ্রহণ করে।
পার্শ্ব মুখে, শীর্ষ কাস্টিং-এ দুটি স্বতন্ত্র অ্যাপারচার থাকে:
- লম্বা পাশ (কন্টেইনারের পার্শ্ব প্রাচীরের দিকে মুখ করে): একটি স্টেডিয়াম-আকৃতির ডিম্বাকৃতি ছিদ্র, প্রায় 65 mm × 130 mm, অনুভূমিক সংযোগ ফিটিং (ব্রিজ ক্ল্যাম্প) এবং ল্যাশিং আনুষাঙ্গিকের জন্য ব্যবহৃত হয়।
- ছোট পাশ (কন্টেইনারের প্রান্তের দিকে মুখ করে, দরজা বা সম্মুখ): একটি ওক-আকৃতির (ঢাল-আকৃতির, কীহোল বা নাশপাতি-আকৃতি বলা হয়) ছিদ্র, ক্রেন স্প্রেডার সারিবদ্ধ পিন মিটমাট করতে এবং স্প্রেডারের যান্ত্রিক বাহুর জন্য ছাড়পত্র প্রদানের জন্য ডিজাইন করা হয়েছে। এই ঢালের আকৃতি শীর্ষ কর্নার কাস্টিং-এর চূড়ান্ত দৃশ্যমান চিহ্নিতকারী।
শীর্ষ মুখের অ্যাপারচার হল প্রাথমিক স্ট্যাকিং এবং উত্তোলন ছিদ্র। যখন কন্টেইনার স্ট্যাক করা হয়, উপরের কন্টেইনারের টুইস্টলক বা স্ট্যাকিং কোণ এই ছিদ্রের মধ্য দিয়ে যায় এবং অভ্যন্তরীণ লকিং পৃষ্ঠে জড়িত হয়।
নীচের কর্নার কাস্টিং: শারীরস্থান এবং কার্যাবলী
নীচের কর্নার কাস্টিং নীচ থেকে উল্লম্ব স্ট্যাকিং লোড পরিচালনা করে — এগুলি নীচের কন্টেইনারের টুইস্টলকের উপর বা একটি ট্রাক বা রেলকারের চেসিস পিনের উপর বসে থাকে। নীচের মুখে স্ট্যাকিং অ্যাপারচার থাকে (শীর্ষের মতো একই আনুমানিক 51 mm ব্যাস)।
পার্শ্ব মুখে, নীচের কাস্টিং শীর্ষ কাস্টিং থেকে দৃশ্যত আলাদা:
- লম্বা পাশ: একটি স্টেডিয়াম-আকৃতির ডিম্বাকৃতি ছিদ্র, শীর্ষ কাস্টিং-এর মতোই কার্যকরী — ব্রিজ ক্ল্যাম্প এবং অনুভূমিক সংযোগের জন্য ব্যবহৃত হয়।
- ছোট পাশ: এছাড়াও একটি স্টেডিয়াম-আকৃতির ডিম্বাকৃতি ছিদ্র — শীর্ষ কাস্টিং-এ পাওয়া ঢাল/ওক আকৃতি নয়। এটি দ্রুততম দৃশ্য সনাক্তকরণ: যদি ছোট-প্রান্তের ছিদ্র ঢাল-আকৃতির পরিবর্তে ডিম্বাকৃতি/স্টেডিয়াম হয়, এটি একটি নীচের কাস্টিং।
উপরন্তু, অনেক নীচের কর্নার কাস্টিং ছোট ড্রেন ছিদ্র অন্তর্ভুক্ত করে যাতে পানি বের হতে পারে, অভ্যন্তরীণ ক্ষয় এবং বরফ জমা রোধ করে। এই ড্রেনগুলি শীর্ষ কাস্টিং-এ অনুপস্থিত কারণ পানি শীর্ষ অ্যাপারচারের মধ্য দিয়ে নিষ্কাশিত হবে।
পাশাপাশি তুলনা
| বৈশিষ্ট্য | শীর্ষ কর্নার কাস্টিং (TL/TR) | নীচের কর্নার কাস্টিং (BL/BR) |
|---|---|---|
| স্ট্যাকিং ছিদ্রের অবস্থান | শীর্ষ মুখ | নীচের মুখ |
| ছোট-পাশের ছিদ্রের আকৃতি | ঢাল/ওক (কীহোল) | ডিম্বাকৃতি/স্টেডিয়াম |
| লম্বা-পাশের ছিদ্রের আকৃতি | ডিম্বাকৃতি/স্টেডিয়াম | ডিম্বাকৃতি/স্টেডিয়াম |
| ড্রেন ছিদ্র | নেই | প্রায়ই উপস্থিত |
| প্রাথমিক কার্যাবলী | উত্তোলন ইন্টারফেস, স্ট্যাক শীর্ষ সংযোগ | স্ট্যাক নীচের সংযোগ, চেসিস লক |
| সাধারণ ওজন | ~10.5–11.5 kg | ~10.5–11.5 kg |
| দৃশ্য সনাক্তকারী | ঢাল-আকৃতির পার্শ্ব ছিদ্র | শুধুমাত্র স্টেডিয়াম/ডিম্বাকৃতি পার্শ্ব ছিদ্র |
এই পার্থক্যের প্রকৌশল কারণ সোজা: ক্রেন স্প্রেডারগুলি দ্রুত গাইড-পিন সারিবদ্ধকরণের জন্য কন্টেইনারের প্রান্তে ঢাল-আকৃতির ছিদ্রের উপর নির্ভর করে। স্প্রেডার নেমে আসে, এর গাইড পিনগুলি এক প্রান্তের দুটি শীর্ষ কাস্টিং-এ ওক ছিদ্র খুঁজে পায়, এবং টুইস্টলক মেকানিজমগুলি শীর্ষ অ্যাপারচারে জড়িত হয়। এটি নীচের কাস্টিং-এ পাওয়া সরু ডিম্বাকৃতি ছিদ্রের সাথে কাজ করবে না। বিপরীতে, নীচের কাস্টিং-এর ঢালের আকৃতির প্রয়োজন নেই কারণ এগুলি উপর থেকে স্প্রেডার সারিবদ্ধকরণ সিস্টেমের সাথে নয়, নীচ থেকে টুইস্টলক কোণের সাথে ইন্টারফেস করে।
কর্নার কাস্টিং-এ বিভিন্ন ছিদ্রের আকৃতি কী কী এবং সেগুলি কী করে?
প্রতিটি ISO 1161 কর্নার কাস্টিং-এ তিনটি অ্যাপারচার থাকে, প্রতিটি বাইরের দিকে মুখ করা পৃষ্ঠে একটি। এই ছিদ্রগুলি যথেচ্ছ নয় — তাদের আকার, মাত্রা এবং অবস্থান ISO 1161:2016-এ ±1.0 mm থেকে ±1.5 mm সহনশীলতায় নির্দিষ্ট করা হয়েছে।
তিনটি অ্যাপারচার ধরন
| অ্যাপারচার ধরন | আকৃতি | আনুমানিক মাত্রা | ISO 1161 সহনশীলতা | প্রাথমিক কার্যাবলী |
|---|---|---|---|---|
| স্ট্যাকিং ছিদ্র (শীর্ষ/নীচের মুখ) | গোলাকার বা সামান্য লম্বা | Ø ≈ 51 mm (অভ্যন্তরীণ প্রবেশ) | ±1.0 mm | টুইস্টলক এনগেজমেন্ট, স্ট্যাকিং কোণ সন্নিবেশ, ক্রেন উত্তোলন |
| লম্বা-পাশের ছিদ্র | ডিম্বাকৃতি/স্টেডিয়াম | ~65 mm × 130 mm | ±1.5 mm | ব্রিজ ক্ল্যাম্প, অনুভূমিক কন্টেইনার সংযোগ, ল্যাশিং রড, আনুষাঙ্গিক মাউন্টিং |
| ছোট-পাশের ছিদ্র (প্রান্ত মুখ) | ঢাল/ওক (শুধুমাত্র শীর্ষ কাস্টিং) বা ডিম্বাকৃতি/স্টেডিয়াম (নীচের কাস্টিং) | ~65 mm × 130 mm (ডিম্বাকৃতি); ঢাল প্রস্তুতকারক অনুসারে পরিবর্তিত হয় | ±1.5 mm | স্প্রেডার গাইড-পিন সারিবদ্ধকরণ (শীর্ষ), ল্যাশিং এবং সুরক্ষা (নীচ) |
স্ট্যাকিং ছিদ্র: লোড-বহনকারী কোর
স্ট্যাকিং ছিদ্র হল সেই অ্যাপারচার যার মাধ্যমে সমস্ত উল্লম্ব বল যায়। যখন একটি সম্পূর্ণ লোডেড 40-ফুট কন্টেইনার — 30,480 kg (67,200 lbs) পর্যন্ত ওজনের — উত্তোলিত হয়, সম্পূর্ণ লোড চারটি স্ট্যাকিং ছিদ্রের মাধ্যমে স্থগিত থাকে। যখন একটি জাহাজে নয়টি কন্টেইনার স্ট্যাক করা হয়, সর্বনিম্ন কন্টেইনারের নীচের কর্নার কাস্টিংগুলি তাদের স্ট্যাকিং ছিদ্রের মাধ্যমে 500 kN-এর কাছাকাছি ক্রমবর্ধমান সংক্ষেপণ লোড বহন করে।
স্ট্যাকিং ছিদ্রের অভ্যন্তরীণ জ্যামিতিতে একটি মেশিনড ল্যান্ডিং পৃষ্ঠ অন্তর্ভুক্ত থাকে যার বিরুদ্ধে টুইস্টলক কোণ বা স্ট্যাকিং পিন ভর দেয়। এই পৃষ্ঠটি অবশ্যই সমতল এবং মাত্রিক সহনশীলতার মধ্যে থাকতে হবে; 1–2 mm এর বেশি ক্ষয় অসম লোড বিতরণ ঘটাতে পারে এবং ক্লান্তি ক্র্যাকিং ত্বরান্বিত করতে পারে।
স্টেডিয়াম ছিদ্র: অনুভূমিক বহুমুখিতা
প্রতিটি কর্নার কাস্টিং-এর লম্বা পাশে — এবং নীচের কাস্টিং-এর ছোট পাশে — স্টেডিয়াম-আকৃতির ডিম্বাকৃতি ছিদ্রগুলি সংলগ্ন কন্টেইনারগুলির মধ্যে অনুভূমিক সংযোগের (ব্রিজ ক্ল্যাম্প) ইন্টারফেস প্রদান করে এবং ল্যাশিং রড, চেইন বা টেনশনিং বার ব্যবহার করে কন্টেইনারগুলিকে জাহাজ, ট্রেন এবং ট্রাকে সুরক্ষিত করার জন্য।
আনুমানিক 65 mm × 130 mm খোলা বিভিন্ন প্রমিত ফিটিং গ্রহণ করার জন্য যথেষ্ট বড়, যার মধ্যে একটি ডোমিনো ক্ল্যাম্প বা অনুরূপ কন্টেইনার সংযুক্তি বন্ধনীর ঘূর্ণনশীল ক্ল্যাম্পিং প্লেট অন্তর্ভুক্ত। স্টেডিয়াম ছিদ্রের চারপাশে প্রাচীরের পুরুত্ব গুরুত্বপূর্ণ: প্রকৃত ISO 1161 কাস্টিং-এ, এটি প্রায় 19 mm (3/4 ইঞ্চি) পরিমাপ করে। পাতলা প্রাচীর একটি অ-ISO বা হালকা ওজনের ফিটিং নির্দেশ করে যা লোড প্রয়োজনীয়তা পূরণ করতে পারে না।
ঢাল/ওক ছিদ্র: স্প্রেডারের গাইড
ঢাল-আকৃতির ছিদ্র — কখনও কখনও ওক, কীহোল বা নাশপাতি-আকৃতি বলা হয় — শীর্ষ কর্নার কাস্টিং-এর চূড়ান্ত বৈশিষ্ট্য। এর প্রশস্ত উপরের অংশ এবং সরু নিম্ন অংশ একটি ফানেল জ্যামিতি তৈরি করে যা দ্রুত লোডিং অপারেশনের সময় ক্রেন স্প্রেডারের সারিবদ্ধ পিনগুলিকে গাইড করে। যখন একটি স্প্রেডার একটি কন্টেইনার স্ট্যাকের উপর দ্রুত নেমে আসে, অপারেটরের কাছে মিলিমিটার-স্তরের নির্ভুলতার জন্য সময় নেই; ঢালের আকৃতি পজিশনিং ত্রুটির একটি মার্জিন মিটমাট করে এবং পিনটিকে সঠিক এনগেজমেন্ট অবস্থানে চ্যানেল করে।
এই বৈশিষ্ট্যটি শুধুমাত্র শীর্ষ কর্নার কাস্টিং-এর ছোট-পাশের (প্রান্ত-মুখ) অ্যাপারচারে পাওয়া যায়। নীচের কাস্টিংগুলি ঢালের ছিদ্র বহন করে না কারণ নীচ থেকে কোন স্প্রেডার সারিবদ্ধকরণ ইন্টারফেসের প্রয়োজন নেই।
কর্নার কাস্টিং কোন উপকরণ থেকে তৈরি হয় এবং সেগুলি কীভাবে তুলনা করে?
বিশ্বব্যাপী সিংহভাগ কন্টেইনার কর্নার কাস্টিং উচ্চ-শক্তি ঢালাই ইস্পাত থেকে উৎপাদিত হয়। যাইহোক, বিশেষায়িত প্রয়োগগুলি স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম সহ বিকল্প উপকরণের আহ্বান জানায়। ক্ষয়কারী পরিবেশ, তাপমাত্রা চরম অবস্থা বা ওজন-সংবেদনশীল প্রয়োগের জন্য সঠিক পণ্য নির্বাচনের জন্য কর্নার কাস্টিং ধরনের উপকরণ শ্রেণীবিভাগ বোঝা অপরিহার্য।
ঢালাই ইস্পাত: শিল্পের মান
ঢালাই ইস্পাত কর্নার ফিটিং চমৎকার ঝালাইযোগ্যতা, উচ্চ দৃঢ়তা এবং −40 °C থেকে +70 °C তাপমাত্রা পরিসীমা জুড়ে নির্ভরযোগ্য যান্ত্রিক কর্মক্ষমতার জন্য ডিজাইন করা নিম্ন-খাদ কার্বন-ম্যাঙ্গানিজ ইস্পাত থেকে উৎপাদিত হয়। সাধারণ গ্রেডগুলির মধ্যে রয়েছে:
- SCW480 (JIS মান): ন্যূনতম প্রসারণ শক্তি 480 MPa; এশীয় কন্টেইনার উৎপাদনে বহুল ব্যবহৃত; চমৎকার ক্লান্তি প্রতিরোধ।
- SCW490 (JIS মান): উচ্চতর প্রসারণ শক্তির বৈচিত্র্য (ন্যূনতম 490 MPa); ভারী-শুল্ক এবং অফশোর প্রয়োগের জন্য উন্নত প্রভাব দৃঢ়তা।
- ASTM A27 গ্রেড 70-36: উত্তর আমেরিকার সমতুল্য; Sea Box, Chassis King এবং অন্যান্য US-ভিত্তিক সরবরাহকারীদের দ্বারা নির্দিষ্ট; প্রসারণ শক্তি ন্যূনতম 485 MPa, নমনীয় শক্তি ন্যূনতম 250 MPa।
কর্নার কাস্টিং-এর জন্য ব্যবহৃত ঢালাই ইস্পাত সাধারণত খাদযুক্ত নয় — এতে কেবল লৌহ, কার্বন (0.20–0.30%), ম্যাঙ্গানিজ (0.60–1.00%) এবং সিলিকন (0.30–0.60%) থাকে। এই গঠন চমৎকার মেশিনযোগ্যতা এবং, সবচেয়ে গুরুত্বপূর্ণভাবে, কন্টেইনার ফ্রেমে ঝালাইযোগ্যতা নিশ্চিত করে। কর্নার কাস্টিং নিজে কখনই মেরামতের উদ্দেশ্যে ঝালাই করা উচিত নয়, তবে এটি মূল কন্টেইনার সমাবেশের সময় পরিষ্কারভাবে ঝালাই করতে হবে।
কিছু প্রস্তুতকারক কর্টেন ইস্পাত (আবহাওয়া-প্রতিরোধী ইস্পাত)-এ কর্নার কাস্টিং অফার করে, যা একটি স্থিতিশীল মরিচা-সদৃশ প্যাটিনা তৈরি করে যা আরও ক্ষয় বাধা দেয়। এটি কন্টেইনারের পার্শ্ব প্যানেলের জন্য ব্যবহৃত একই উপাদান এবং পেইন্ট লেপ ছাড়াই সামুদ্রিক পরিবেশে দীর্ঘায়িত পরিষেবা জীবন প্রদান করে।
স্টেইনলেস স্টিল: ক্ষয়-বিশেষজ্ঞ প্রয়োগ
স্টেইনলেস স্টিল কর্নার কাস্টিং — সাধারণত গ্রেড 304 (A2) বা 316 (A4) — অত্যন্ত ক্ষয়কারী পরিবেশে কাজ করা কন্টেইনারগুলির জন্য নির্দিষ্ট করা হয়: রাসায়নিক ট্যাঙ্ক কন্টেইনার, ওয়াশডাউন সামঞ্জস্যতা প্রয়োজন এমন খাদ্য-গ্রেড ট্যাঙ্কার, লবণ স্প্রে-এর সংস্পর্শে থাকা অফশোর কন্টেইনার এবং ফার্মাসিউটিক্যাল লজিস্টিক্স যেখানে ক্ষয় উপজাত কার্গো দূষিত করতে পারে।
স্টেইনলেস কর্নার কাস্টিং একটি উল্লেখযোগ্য খরচ প্রিমিয়াম বহন করে (সাধারণত ঢালাই ইস্পাতের দামের 2–4 গুণ) এবং তাদের ইস্পাত সমকক্ষের প্রায় একই ওজনের। এগুলি বিশেষায়িত সরবরাহকারীদের কাছ থেকে পাওয়া যায় এবং প্রমিত ইস্পাত ধরনের চেয়ে কম সাধারণভাবে মজুদ রাখা হয়।
অ্যালুমিনিয়াম: হালকা ও বিশেষায়িত
অ্যালুমিনিয়াম কর্নার ফিটিং একটি সংকীর্ণ কিন্তু গুরুত্বপূর্ণ বিশেষত্ব পূরণ করে। এগুলি প্রাথমিকভাবে নিম্নলিখিতগুলির জন্য নির্দিষ্ট করা হয়:
- সামরিক আশ্রয় কন্টেইনার: যেখানে বায়ু পরিবহনযোগ্যতার জন্য ওজন হ্রাস গুরুত্বপূর্ণ
- হালকা ট্যাঙ্ক এবং বাল্কার কন্টেইনার: যেখানে হ্রাসকৃত টেয়ার ওজন পেলোড ক্ষমতা বৃদ্ধি করে
- বিশেষ-উদ্দেশ্য CTU (কার্গো ট্রান্সপোর্ট ইউনিট): যেখানে ISO সামঞ্জস্যতা প্রয়োজন কিন্তু সম্পূর্ণ কন্টেইনার-রেটেড লোডের প্রয়োজন নেই
অ্যালুমিনিয়াম কর্নার কাস্টিং উচ্চ-শক্তি এক্সট্রুডেড অ্যালুমিনিয়াম খাদ যেমন AL-ZN5-Mg1 (প্রসারণ শক্তি ~350 MPa, প্রমাণ চাপ ~290 MPa) বা BS 1490 LM25TF মেনে চলা ঝালাইযোগ্য অ্যালুমিনিয়াম ঢালাই খাদ থেকে উৎপাদিত হয়। একটি সাধারণ অ্যালুমিনিয়াম শীর্ষ কর্নার ফিটিং-এর ওজন প্রায় 4.5 kg — একটি ইস্পাত সমকক্ষের ওজনের মোটামুটি 40% (10.5–11.5 kg)। যাইহোক, অ্যালুমিনিয়াম কাস্টিং-এর লোড রেটিং যথেষ্ট কম; উদাহরণস্বরূপ, Krisry BLR1069/1070 অ্যালুমিনিয়াম ফিটিং শুধুমাত্র 3,250 kg-এর একটি নিরাপদ কর্মক্ষম লোডের জন্য রেট করা হয়েছে, বনাম ISO 1161 ইস্পাত কাস্টিং-এর 86+ kN প্রসারণ ক্ষমতা।
সম্পূর্ণ উপকরণ তুলনা
| বৈশিষ্ট্য | ঢালাই ইস্পাত (SCW480/ASTM A27) | স্টেইনলেস স্টিল (304/316) | অ্যালুমিনিয়াম (AL-ZN5-Mg1) |
|---|---|---|---|
| প্রসারণ শক্তি | 480–490 MPa | 515–620 MPa | 290–350 MPa |
| প্রতি ইউনিটে ওজন | ~10.5–12.5 kg | ~10.5–12.5 kg | ~4.0–4.5 kg |
| ফ্রেমে ঝালাইযোগ্যতা | চমৎকার | ভাল (বিশেষ ইলেক্ট্রোড) | সীমিত (বিশেষ কৌশল) |
| ক্ষয় প্রতিরোধ | মাঝারি (লেপ প্রয়োজন; কর্টেন ভাল) | চমৎকার | ভাল (সহজাতভাবে প্রতিরোধী) |
| স্ট্যাকিং ক্ষমতা | 9–10 কন্টেইনার স্তর পর্যন্ত | 9–10 স্তর পর্যন্ত | সীমিত (SWL ~3,250 kg) |
| ঢালাই ইস্পাতের তুলনায় খরচ | 1× (ভিত্তিরেখা) | 2–4× | 1.5–3× |
| তাপমাত্রা পরিসীমা | −40 °C থেকে +70 °C | −200 °C থেকে +800 °C | নিম্ন তাপীয় সহনশীলতা |
| সাধারণ প্রয়োগ | প্রমিত শুকনো, রিফার, ফ্ল্যাট র্যাক, ওপেন টপ | রাসায়নিক ট্যাঙ্ক, অফশোর, খাদ্য-গ্রেড ট্যাঙ্ক | সামরিক আশ্রয়, হালকা ট্যাঙ্ক, বিমান-পরিবহনযোগ্য ইউনিট |
| ISO 1161 সম্মতি | সম্পূর্ণ | সম্পূর্ণ | শুধুমাত্র মাত্রিক (হ্রাসকৃত SWL) |
প্রমিত ISO-এর বাইরে কী ধরনের কর্নার কাস্টিং বিদ্যমান?
যদিও 8-ফুট-চওড়া (2,438 mm) কন্টেইনারের জন্য প্রমিত ISO 1161 কর্নার কাস্টিং বাজারে আধিপত্য বিস্তার করে, বিশেষায়িত কন্টেইনার বহরের জন্য বেশ কয়েকটি অ-প্রমিত প্রস্থের বৈচিত্র্য বিদ্যমান। তিনটি প্রাথমিক বিভাগ হল USA অভ্যন্তরীণ (দেশীয়) কর্নার কাস্টিং, ইউরোপীয় প্রশস্ত কন্টেইনার ফিটিং এবং হালকা সামরিক/অফশোর ধরন।
USA অভ্যন্তরীণ কর্নার কাস্টিং (8′6″ প্রশস্ত)
যুক্তরাষ্ট্র দেশীয় ইন্টারমোডাল কন্টেইনারের একটি বহর পরিচালনা করে যা 8 ফুট 6 ইঞ্চি (2,591 mm) চওড়া — ISO মান 8-ফুট প্রস্থের চেয়ে ছয় ইঞ্চি চওড়া। এই প্রশস্ত কন্টেইনারগুলি, সাধারণত 45-ফুট বা 48-ফুট বা 53-ফুট দৈর্ঘ্যের, এমন কর্নার কাস্টিং প্রয়োজন যা প্রশস্ত ফ্রেম মিটমাট করার সময় কন্টেইনারের কেন্দ্ররেখার সাপেক্ষে সঠিক অবস্থানে ISO-মানের অ্যাপারচার স্থাপন করে।
USA অভ্যন্তরীণ কর্নার কাস্টিং প্রমিত ISO কাস্টিং-এর মতো একই ঢালাই ইস্পাত গ্রেড থেকে উৎপাদিত হয়, তবে প্রসারিত বডি সহ যা অ্যাপারচারের অবস্থান অফসেট করে। একটি প্রতিনিধিত্বমূলক উদাহরণ হল Krisry BLR1028 (নীচে) এবং BLR1029 (শীর্ষ) সিরিজ, যেগুলির প্রতিটির ওজন প্রায় 15.2–15.3 kg — প্রমিত ISO কাস্টিং-এর চেয়ে মোটামুটি 40% ভারী, প্রশস্ত জ্যামিতির জন্য প্রয়োজনীয় অতিরিক্ত উপাদানের কারণে। এই কাস্টিংগুলি −40 °C-এ প্রমিত হিসেবে কাজ করার জন্য ডিজাইন করা হয়েছে এবং শুকনো মালবাহী, রিফার এবং ট্যাঙ্ক দেশীয় কন্টেইনারের জন্য উপযুক্ত।
USA অভ্যন্তরীণ কাস্টিং-এর জন্য মূল স্পেসিফিকেশন:
- ISO সিরিজ 1 কন্টেইনারের অবস্থান এবং আকারে অ্যাপারচার — যার মানে প্রমিত টুইস্টলক এবং স্প্রেডার সম্পূর্ণ সামঞ্জস্যপূর্ণ
- 45-ফুট এবং 48-ফুট কন্টেইনারের দৈর্ঘ্যের জন্য উপযুক্ত
- নীচের কাস্টিংগুলি সাধারণত পানি নিষ্কাশনের জন্য ড্রেন ছিদ্র অন্তর্ভুক্ত করে
- শ্রেণীবদ্ধ সমিতি সার্টিফিকেশন সহ উপলব্ধ (Lloyd’s Register, Bureau Veritas)
ইউরোপীয় 2.5-মিটার প্রশস্ত কন্টেইনার কর্নার ফিটিং
পাশাপাশি দুটি প্রমিত ইউরো প্যালেট (1,200 mm × 800 mm) মিটমাট করার জন্য ডিজাইন করা ইউরোপীয় প্যালেট-প্রশস্ত কন্টেইনার 2.5-মিটার বা 2.55-মিটার বাহ্যিক প্রস্থে নির্মিত। এটি এমন কর্নার ফিটিং প্রয়োজন যার অ্যাপারচারের অবস্থান প্রমিত 8-ফুট কনফিগারেশন থেকে অফসেট, যখন ISO 1161 ছিদ্রের জ্যামিতি এবং সামঞ্জস্যতা বজায় রাখে।
William Cook Defence Systems এবং Krisry International এর মতো প্রস্তুতকারকরা ইস্পাত এবং অ্যালুমিনিয়াম উভয় বৈচিত্র্যে ইউরোপীয়-প্রস্থের কাস্টিং উৎপাদন করে। সাধারণ পণ্য কোডগুলির মধ্যে রয়েছে:
- WCI 4125 (ইস্পাত, 2.5 m প্রস্থ) এবং WCI 4425 (ইস্পাত, 2.55 m প্রস্থ) — নিম্নতর কন্টেইনার কর্নার ফিটিং
- WCI 91300 (ইস্পাত, নিম্নতর, উচ্চতা 125 mm) এবং WCI 91400 (ইস্পাত, উপরের) — জার্মান/ইউরোপীয় বাজারের জন্য প্রমিত ISO ধরন
- BLR4035 (অ্যালুমিনিয়াম, শীর্ষ) এবং BLR4045 (অ্যালুমিনিয়াম, নীচে) — 2.5 m প্রশস্ত কন্টেইনারের জন্য এক্সট্রুডেড অ্যালুমিনিয়াম কর্নার ফিটিং
এই ইউরোপীয় ফিটিংগুলি সংকটপূর্ণ অভ্যন্তরীণ অ্যাপারচার মাত্রা (98 mm অভ্যন্তরীণ প্রস্থ, 113 mm অভ্যন্তরীণ দৈর্ঘ্য) বজায় রাখে যাতে প্রমিত হ্যান্ডলিং সরঞ্জাম সামঞ্জস্যপূর্ণ থাকে। শুধুমাত্র বাহ্যিক বডি জ্যামিতি আলাদা।
হালকা সামরিক এবং অফশোর কর্নার কাস্টিং
সামরিক লজিস্টিক্স কন্টেইনার এবং অফশোর কন্টেইনার অনন্য প্রয়োজনীয়তা উপস্থাপন করে: এগুলিকে কখনও কখনও বিমান দ্বারা পরিবহন করতে হয় (যেখানে ওজন প্রিমিয়ামে), চরম পরিবেশগত অবস্থা সহ্য করতে হয় এবং বাণিজ্যিক ISO স্পেসিফিকেশন ছাড়াও প্রতিরক্ষা মান মেনে চলতে হয়।
অ্যালুমিনিয়াম কর্নার কাস্টিং এই বিভাগে আধিপত্য বিস্তার করে। Krisry BLR1069 (নিম্নতর) এবং BLR1070 (উপরের) এর মতো পণ্যগুলি 3,250 kg (7,150 lbs) এর একটি নিরাপদ কর্মক্ষম লোডের জন্য ডিজাইন করা হয়েছে এবং ISO 1161-1984 এর সাথে মাত্রিকভাবে সম্মতি দেয়, যখন একটি ঝালাইযোগ্য অ্যালুমিনিয়াম খাদ ঢালাই (BS 1490 LM25TF) ব্যবহার করে। এই কাস্টিংগুলির ওজন মাত্র 4.0 kg (8.8 lbs) — একটি প্রমিত ইস্পাত কাস্টিং-এর 40%-এরও কম।
অ-প্রমিত ধরনের তুলনা
| ধরন | প্রস্থ | উপকরণ বিকল্প | ওজন (ইস্পাত) | ওজন (অ্যালুমিনিয়াম) | প্রাথমিক বাজার |
|---|---|---|---|---|---|
| প্রমিত ISO | 8′0″ (2,438 mm) | ঢালাই ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম | 10.5–12.5 kg | 4.0–4.5 kg | বৈশ্বিক ইন্টারমোডাল |
| USA অভ্যন্তরীণ | 8′6″ (2,591 mm) | ঢালাই ইস্পাত | 15.2–15.3 kg | সাধারণ নয় | US দেশীয় ইন্টারমোডাল |
| ইউরোপীয় প্যালেট-প্রশস্ত | 2.5–2.55 m | ঢালাই ইস্পাত, অ্যালুমিনিয়াম | ~11–13 kg | ~4.5 kg | ইউরোপীয় সড়ক/রেল |
| সামরিক/হালকা | সাধারণত ISO | অ্যালুমিনিয়াম, ঢালাই ইস্পাত | প্রযোজ্য নয় | 4.0 kg | প্রতিরক্ষা, অফশোর, বিমান পরিবহন |
| বিশেষ (ট্যাঙ্ক/বাল্কার) | পরিবর্তিত | ঢালাই ইস্পাত, অ্যালুমিনিয়াম | পরিবর্তিত | পরিবর্তিত | তরল এবং শুকনো বাল্ক পরিবহন |
মধ্যবর্তী কর্নার ফিটিং কী এবং কোথায় ব্যবহৃত হয়?
সবচেয়ে কম নথিভুক্ত কিন্তু সবচেয়ে গুরুত্বপূর্ণ কর্নার কাস্টিং ধরনগুলির মধ্যে একটি হল মধ্যবর্তী ফিটিং, যা আনুষ্ঠানিকভাবে ISO 1161:2016-এ প্রমিত কর্নার ফিটিং-এর পাশাপাশি সংজ্ঞায়িত করা হয়েছে। যদিও অনেক লজিস্টিক্স পেশাদার তাদের সম্পূর্ণ কর্মজীবন মধ্যবর্তী ফিটিং-এর সম্মুখীন না হয়ে কাটান, নির্দিষ্ট কন্টেইনার কনফিগারেশনে সেগুলি অপরিহার্য।
সংজ্ঞা এবং স্থাপনা
ISO 1161:2016 মধ্যবর্তী ফিটিংকে লোড-বহনকারী কাস্টিং হিসেবে সংজ্ঞায়িত করে যা একটি কন্টেইনারের নীচের পার্শ্ব রেলগুলির সাথে কর্নার ফিটিং-এর মধ্যবর্তী অবস্থানে থাকে। এগুলি কোণায় থাকে না — সুতরাং “মধ্যবর্তী” — তবে কর্নার কাস্টিং-এর মতো একই প্রমিত অ্যাপারচার জ্যামিতি এবং লোড-ট্রান্সফার কার্যাবলী ভাগ করে।
মধ্যবর্তী ফিটিং সাধারণত নিম্নলিখিতগুলিতে ইনস্টল করা হয়:
- অতিরিক্ত লম্বা কন্টেইনার (40 ফুটের বাইরে, যেমন 45-ফুট, 48-ফুট এবং 53-ফুট ইউনিট): এই কন্টেইনারগুলি তাদের নীচের রেলগুলির সাথে অতিরিক্ত উত্তোলন এবং সুরক্ষা পয়েন্ট প্রয়োজন কারণ কর্নার কাস্টিং-এর মধ্যবর্তী ব্যবধান নিরাপদ লোড-বিতরণ সীমা অতিক্রম করে।
- অ-প্রমিত দরজা বা লোডিং কনফিগারেশন সহ বিশেষায়িত CTU: নির্দিষ্ট ট্যাঙ্ক কন্টেইনার এবং ফ্ল্যাট র্যাক নির্দিষ্ট পরিবহন মোডের জন্য অতিরিক্ত সুরক্ষা পয়েন্ট প্রদানের জন্য মধ্যবর্তী ফিটিং অন্তর্ভুক্ত করে।
- ভারী-লোড প্ল্যাটফর্ম এবং বলস্টার কন্টেইনার: এগুলির জন্য গুজনেক টানেল এনগেজমেন্ট বা বিশেষায়িত উত্তোলন সরঞ্জামের জন্য মধ্যবর্তী পয়েন্ট প্রয়োজন হতে পারে।
মধ্যবর্তী ফিটিং কর্নার ফিটিং থেকে কীভাবে আলাদা
যদিও মধ্যবর্তী ফিটিং নীচের কর্নার কাস্টিং-এর অ্যাপারচার জ্যামিতি ভাগ করে, এগুলি বেশ কয়েকটি দিক থেকে আলাদা:
| বৈশিষ্ট্য | কর্নার ফিটিং (নীচে) | মধ্যবর্তী ফিটিং |
|---|---|---|
| অবস্থান | ফ্রেম কোণায় (পার্শ্ব রেলের শেষে) | কোণার মধ্যবর্তী নীচের পার্শ্ব রেল বরাবর |
| ছিদ্র কনফিগারেশন | তিনটি অ্যাপারচার (দুটি পার্শ্ব, একটি নীচে) | সাধারণত দুটি বা তিনটি অ্যাপারচার |
| প্রাথমিক কার্যাবলী | স্ট্যাকিং, উত্তোলন, সুরক্ষা | লম্বা কন্টেইনারের জন্য অতিরিক্ত উত্তোলন এবং সুরক্ষা |
| লোড প্রয়োজনীয়তা | সম্পূর্ণ ISO 1161 স্ট্যাকিং এবং উত্তোলন লোড | আলাদা হতে পারে; অবস্থান অনুসারে ISO 1161 দ্বারা নির্দিষ্ট |
| প্রতি কন্টেইনারে পরিমাণ | 4 নীচে + 4 শীর্ষ (মোট 8) | পরিবর্তনশীল (দৈর্ঘ্যের উপর নির্ভর করে 2, 4 বা আরও বেশি) |
প্রমিত টুইস্টলক এবং হ্যান্ডলিং গিয়ারের সাথে সামঞ্জস্যতা নিশ্চিত করতে মধ্যবর্তী ফিটিংকে অবশ্যই কর্নার ফিটিং-এর মতো একই মাত্রিক সহনশীলতা মেনে চলতে হবে। এগুলি একই ISO 1161 কাঠামোর অধীনে চিহ্নিত এবং প্রত্যয়িত।
প্রমিত ISO 1161 কর্নার কাস্টিং মাত্রা এবং সহনশীলতা কী কী?
মাত্রিক নির্ভুলতা কর্নার কাস্টিং আন্তঃপরিবর্তনযোগ্যতার ভিত্তি। ISO 1161:2016 মিলিমিটারে পরিমাপ করা সহনশীলতার সাথে বাহ্যিক এবং অভ্যন্তরীণ মাত্রা নির্দিষ্ট করে।
মূল মাত্রিক স্পেসিফিকেশন
| প্যারামিটার | প্রমিত মান | সহনশীলতা | পরিমাপ পয়েন্ট |
|---|---|---|---|
| বাহ্যিক দৈর্ঘ্য (L) | 178 mm | ±1.5 mm | দীর্ঘতম বাহ্যিক মুখ |
| বাহ্যিক প্রস্থ (W) | 162 mm | ±1.5 mm | ক্ষুদ্রতম বাহ্যিক মুখ |
| বাহ্যিক উচ্চতা (H) | 118 mm | ±1.5 mm | শীর্ষ-থেকে-নীচের মুখ |
| অভ্যন্তরীণ দৈর্ঘ্য (l) | 113 mm | ±1.0 mm | স্ট্যাকিং অ্যাপারচারের ভিতরে |
| অভ্যন্তরীণ প্রস্থ (w) | 98 mm | ±1.0 mm | স্ট্যাকিং অ্যাপারচারের ভিতরে |
| প্রাচীরের পুরুত্ব | ~19 mm (3/4″) | প্রস্তুতকারক-নির্ভর | স্টেডিয়াম ছিদ্রের প্রান্তের চারপাশে |
| স্ট্যাকিং ছিদ্রের ব্যাস | Ø ≈ 51 mm | ±1.0 mm | শীর্ষ/নীচের অ্যাপারচার |
| পার্শ্ব ছিদ্রের মাত্রা | ~65 × 130 mm (ডিম্বাকৃতি) | ±1.5 mm | লম্বা-পাশ এবং ছোট-পাশ স্টেডিয়াম ছিদ্র |
| প্রান্ত চ্যামফারিং | R10 ব্যাসার্ধ | প্রযোজ্য নয় | চাপ ঘনত্ব কমাতে বাহ্যিক প্রান্ত |
সহনশীলতা কেন গুরুত্বপূর্ণ
অভ্যন্তরীণ প্রস্থে সহনশীলতার বাইরে 2 mm বিচ্যুতি — উদাহরণস্বরূপ, যদি অভ্যন্তরীণ প্রস্থ নির্দিষ্ট 98 mm-এর পরিবর্তে 96 mm পরিমাপ করে — প্রচেষ্টা করা এনগেজমেন্টের সময় টুইস্টলক আটকে যেতে পারে। এটি প্রতি কন্টেইনারে 30 মিনিট বা তার বেশি সময় আনলোডিং বিলম্বিত করতে পারে। 2023 সালে, একটি ব্রাজিলিয়ান বন্দর পরিদর্শনের পরে 40টি কন্টেইনার প্রত্যাখ্যান করেছিল যা 96 mm-এ মাত্রা হ্রাসকারী অভ্যন্তরীণ ছিদ্রের ক্ষয় প্রকাশ করেছিল; ফলস্বরূপ জরিমানা এবং বিলম্ব প্রায় $280,000 খরচ হয়েছিল।
শীর্ষ এবং নীচের কাস্টিং-এর সূক্ষ্ম মাত্রিক বিচিত্রতাও রয়েছে। শীর্ষ কাস্টিং-এ উপর থেকে টুইস্টলক অ্যাক্সেসের জন্য উন্মুক্ত বাহ্যিক ছিদ্র থাকে, যখন নীচের কাস্টিং-এ বন্ধ-ভিত্তি জ্যামিতি থাকে যা স্ট্যাকিং স্থিতিশীলতার জন্য একটি শক্ত ভারবহন পৃষ্ঠ প্রদান করে। প্রান্ত চ্যামফারিং (সাধারণত বাহ্যিক প্রান্তে R10 ব্যাসার্ধ) প্রসাধনী নয় — এটি কোণায় চাপ ঘনত্ব কমায়, যেখানে পুনরাবৃত্ত লোডের অধীনে ক্লান্তি ক্র্যাক সবচেয়ে বেশি শুরু হয়।
ওজন স্পেসিফিকেশন
ঢালাই ইস্পাতে একটি প্রমিত ISO 1161 কর্নার কাস্টিং-এর ওজন প্রায় 11.0 kg থেকে 12.5 kg (24–28 lbs), প্রস্তুতকারক এবং সঠিক প্রাচীরের পুরুত্বের উপর নির্ভর করে। আটটি কাস্টিং-এর একটি সম্পূর্ণ সেট কন্টেইনারের টেয়ার ওজনে মোটামুটি 88–100 kg যোগ করে। এই ওজন অতিরিক্ত নয় — এটি 20-ফুট কন্টেইনারের সাধারণ টেয়ার ওজন 2,300–3,800 kg-এর আনুমানিক 2.5–4% প্রতিনিধিত্ব করে।
কর্নার কাস্টিং কীভাবে উৎপাদিত এবং প্রত্যয়িত হয়?
কর্নার কাস্টিং ধরনগুলি কীভাবে উৎপাদিত হয় তা বোঝা ব্যাখ্যা করতে সাহায্য করে কেন মানের সার্টিফিকেশন গুরুত্বপূর্ণ। উৎপাদন প্রক্রিয়ায় জড়িত রয়েছে নির্ভুল ঢালাই, তাপ চিকিত্সা, মেশিনিং এবং কঠোর পরিদর্শন।
উৎপাদন প্রক্রিয়া
ISO 1161 কর্নার কাস্টিং-এর জন্য প্রমিত উৎপাদন ক্রম নয়টি ধাপের মধ্য দিয়ে অগ্রসর হয়:
- প্যাটার্ন ডিজাইন: সুনির্দিষ্ট ISO 1161 স্পেসিফিকেশনে প্রকৌশল অঙ্কন এবং 3D মডেল তৈরি করা হয়। প্যাটার্ন টুলিং তৈরি করা হয় — হয় কাঠ, রজন বা ধাতু — যা থেকে বালি ছাঁচ তৈরি হয়।
- ছাঁচ তৈরি: প্যাটার্ন ব্যবহার করে বালি ছাঁচ প্রস্তুত করা হয়, অভ্যন্তরীণ গহ্বর এবং অ্যাপারচার তৈরির জন্য কোর অন্তর্ভুক্ত করে। আধুনিক ফাউন্ড্রি মাত্রিক নির্ভুলতার জন্য রাসায়নিকভাবে বন্ডেড বালি (নো-বেক বা কোল্ড-বক্স সিস্টেম) ব্যবহার করে।
- ছাঁচ সমাবেশ: ফিনিশড কাস্টিং-এর ফাঁপা অভ্যন্তর এবং সুনির্দিষ্টভাবে আকৃতির অ্যাপারচার তৈরি করতে কোরগুলি ছাঁচ গহ্বরের ভিতরে অবস্থান করা হয়।
- গলিত ইস্পাত ঢালাই: প্রায় 1,550–1,600 °C তাপমাত্রায় তরল ইস্পাত সমাবেশিত ছাঁচে ঢালা হয়। ইস্পাত গ্রেড — সাধারণত SCW480, SCW490 বা ASTM A27 — ঢালাইয়ের আগে প্রতিটি হিটের রাসায়নিক বিশ্লেষণ দ্বারা যাচাই করা হয়।
- শীতলীকরণ এবং শেকআউট: কঠিনীকরণের পরে (সাধারণত কয়েক ঘন্টা), কাস্টিং বালি ছাঁচ থেকে সরানো হয়। অতিরিক্ত উপাদান, গেটিং সিস্টেম এবং রাইজার সহ, কেটে ফেলা হয়।
- শট ব্লাস্টিং: কাস্টিং-এর পৃষ্ঠ উচ্চ বেগে ইস্পাত শট নিক্ষেপ করে পরিষ্কার করা হয়, অবশিষ্ট বালি, স্কেল এবং পৃষ্ঠ অনিয়মিততা অপসারণ করা হয়।
- তাপ চিকিত্সা (নরমালাইজিং): কাস্টিং প্রায় 910 °C তাপমাত্রায় উত্তপ্ত করা হয় এবং তাপমাত্রায় ধরে রাখা হয়, তারপর বাতাসে শীতল করা হয়। এটি দানার কাঠামো পরিশুদ্ধ করে, অভ্যন্তরীণ কাস্টিং চাপ উপশম করে এবং শক্তি, নমনীয়তা এবং দৃঢ়তার নির্দিষ্ট ভারসাম্য অর্জন করে।
- মেশিনিং: সংকটপূর্ণ পৃষ্ঠ — বিশেষত স্ট্যাকিং অ্যাপারচারের অভ্যন্তরীণ ল্যান্ডিং পৃষ্ঠ — প্রয়োজনীয় মাত্রিক সহনশীলতা অর্জনের জন্য মেশিন করা হয়। মিলিং এবং ড্রিলিং অপারেশন অ্যাপারচারের মাত্রা স্পেসিফিকেশনের ±0.5 mm-এর মধ্যে নিয়ে আসে।
- মান পরিদর্শন এবং সার্টিফিকেশন: প্রতিটি উৎপাদন ব্যাচ মাত্রিক যাচাইকরণ (গো/নো-গো গেজ, সমন্বয় পরিমাপ মেশিন, বা উভয় ব্যবহার করে), যান্ত্রিক পরীক্ষা (নমুনা কাস্টিং থেকে প্রসারণ এবং প্রভাব নমুনা), এবং পৃষ্ঠ ত্রুটির জন্য দৃশ্য পরিদর্শন (ক্র্যাক, ছিদ্র, অন্তর্ভুক্তি) করে।
সার্টিফিকেশন সংস্থা
আন্তর্জাতিক কন্টেইনার পরিষেবার জন্য নির্ধারিত কর্নার কাস্টিং অবশ্যই একটি স্বীকৃত শ্রেণীবদ্ধ সমিতি বা পরিদর্শন কর্তৃপক্ষ দ্বারা প্রত্যয়িত হতে হবে। প্রধান সার্টিফিকেশন সংস্থাগুলির মধ্যে রয়েছে:
- Lloyd’s Register (LR) — যুক্তরাজ্য
- Bureau Veritas (BV) — ফ্রান্স
- DNV GL — নরওয়ে/জার্মানি
- American Bureau of Shipping (ABS) — যুক্তরাষ্ট্র
- China Classification Society (CCS) — চীন
- Registro Italiano Navale (RINA) — ইতালি
সার্টিফিকেশনে উৎপাদন সুবিধার চলমান নিরীক্ষা, উপাদান স্পেসিফিকেশন এবং তাপ চিকিত্সা পদ্ধতির অনুমোদন এবং মাত্রিক এবং যান্ত্রিক সামঞ্জস্যের ব্যাচ-বাই-ব্যাচ যাচাইকরণ জড়িত। প্রত্যয়িত কাস্টিং শ্রেণীবদ্ধ সমিতির স্ট্যাম্প এবং উপাদান শংসাপত্রে ফিরে সম্পূর্ণ ট্রেসেবিলিটির জন্য একটি অনন্য হিট নম্বর বহন করে।
আপনার প্রয়োগের জন্য কীভাবে সঠিক কর্নার কাস্টিং ধরন নির্বাচন করবেন?
উপযুক্ত কর্নার কাস্টিং ধরন নির্বাচন করার জন্য কাস্টিং-কে কন্টেইনারের মাত্রা, উদ্দিষ্ট পরিষেবা অবস্থা এবং নিয়ন্ত্রক প্রয়োজনীয়তার সাথে মেলানো প্রয়োজন। নির্বাচন প্রক্রিয়া একটি যৌক্তিক সিদ্ধান্ত ক্রম অনুসরণ করে।
নির্বাচন সিদ্ধান্ত ক্রম
- কন্টেইনারের প্রস্থ নির্ধারণ করুন: এটি কি একটি প্রমিত 8-ফুট (2,438 mm) ISO কন্টেইনার, একটি 8′6″ (2,591 mm) USA অভ্যন্তরীণ কন্টেইনার, বা একটি 2.5/2.55 m ইউরোপীয় প্যালেট-প্রশস্ত কন্টেইনার? এটি প্রয়োজনীয় কাস্টিং-এর বাহ্যিক জ্যামিতি নির্ধারণ করে।
- অবস্থান সনাক্ত করুন: আপনি কি শীর্ষ বা নীচের কাস্টিং প্রতিস্থাপন করছেন? বাম বা ডান? বিদ্যমান কাস্টিং-এর অভ্যন্তরীণ চিহ্ন (TL/TR/BL/BR) পরীক্ষা করে যাচাই করুন।
- পরিষেবা পরিবেশ মূল্যায়ন করুন: কন্টেইনার কি প্রমিত শুকনো মালবাহী অবস্থায়, ক্ষয়কারী রাসায়নিক পরিষেবায়, বা অফশোর/সামুদ্রিক পরিবেশে কাজ করবে? এটি নির্ধারণ করে যে ঢালাই ইস্পাত, স্টেইনলেস স্টিল বা অ্যালুমিনিয়াম যথাযথ কিনা।
- লোড প্রয়োজনীয়তা যাচাই করুন: প্রমিত ইন্টারমোডাল কন্টেইনারের জন্য, সম্পূর্ণ ISO 1161-রেটেড ইস্পাত কাস্টিং বাধ্যতামূলক। হালকা সামরিক আশ্রয় বা বিমান-পরিবহনযোগ্য ইউনিটের জন্য, হ্রাসকৃত নিরাপদ কর্মক্ষম লোড সহ অ্যালুমিনিয়াম কাস্টিং গ্রহণযোগ্য হতে পারে — তবে শুধুমাত্র যদি কন্টেইনারের ডিজাইন সার্টিফিকেশন এটি অনুমতি দেয়।
- সার্টিফিকেশন প্রয়োজনীয়তা পরীক্ষা করুন: কন্টেইনার কি CSC (নিরাপদ কন্টেইনারের জন্য কনভেনশন) এর অধীনে কাজ করে? যদি তাই হয়, প্রতিস্থাপন কাস্টিং অবশ্যই একটি অনুমোদিত শ্রেণীবদ্ধ সমিতি থেকে সার্টিফিকেশন বহন করবে। অ-সিএসসি কন্টেইনারের জন্য (কিছু দেশীয় ইউনিট, শুধুমাত্র সংরক্ষণ কন্টেইনার), অপ্রত্যয়িত কিন্তু মাত্রিকভাবে সম্মতিপূর্ণ কাস্টিং গ্রহণযোগ্য হতে পারে — তবে পেশাদার লজিস্টিক্সে এটি বিরল।
প্রয়োগ-থেকে-কাস্টিং-ধরন মেলানো
| কন্টেইনার বিভাগ | প্রস্তাবিত কাস্টিং ধরন | উপকরণ | নোট |
|---|---|---|---|
| প্রমিত 20’/40′ শুকনো | ISO 1161 TL/TR/BL/BR | ঢালাই ইস্পাত (SCW480/ASTM A27) | সবচেয়ে সাধারণ কনফিগারেশন |
| হাই-কিউব (9′6″) | ISO 1161 TL/TR/BL/BR | ঢালাই ইস্পাত | প্রমিত উচ্চতার মতো একই কাস্টিং |
| রিফার (রেফ্রিজারেটেড) | ISO 1161 TL/TR/BL/BR | ঢালাই ইস্পাত; কখনও কখনও ইনসুলেশন মিটমাট করতে +5 mm বাহ্যিক দৈর্ঘ্য | প্রস্তুতকারকের স্পেসিফিকেশন পরীক্ষা করুন |
| ওপেন টপ | শক্তিবৃদ্ধ শীর্ষ কাস্টিং সহ ISO 1161 | ঢালাই ইস্পাত (পুরু প্রাচীর, প্রায়ই 30 mm) | শীর্ষ কাস্টিং পার্শ্ব-উত্তোলন চাপ পরিচালনা করে |
| ফ্ল্যাট র্যাক | ISO 1161 TL/TR/BL/BR | ঢালাই ইস্পাত | প্রমিত অবস্থান |
| ট্যাঙ্ক কন্টেইনার | ISO 1161; কখনও কখনও ওজন সাশ্রয়ের জন্য অ্যালুমিনিয়াম | ঢালাই ইস্পাত বা অ্যালুমিনিয়াম | ফ্রেম সার্টিফিকেশনের সাথে মিলতে হবে |
| USA দেশীয় 48’/53′ | USA অভ্যন্তরীণ BLR1028/1029 ধরন | ঢালাই ইস্পাত | 8′6″ প্রশস্ত; ISO অবস্থানে অ্যাপারচার |
| ইউরোপীয় প্যালেট-প্রশস্ত | WCI-ধরনের ইউরোপীয় ফিটিং | ঢালাই ইস্পাত বা অ্যালুমিনিয়াম | 2.5–2.55 m প্রস্থ |
| সামরিক আশ্রয় | হালকা অ্যালুমিনিয়াম ISO-সামঞ্জস্যপূর্ণ | অ্যালুমিনিয়াম খাদ (BS 1490 LM25TF) | SWL সাধারণত 3,250 kg |
| অফশোর কন্টেইনার | ISO 1161; প্রায়ই স্টেইনলেস | ঢালাই ইস্পাত বা স্টেইনলেস (316) | DNV 2.7-1 মান প্রযোজ্য হতে পারে |
| রাসায়নিক ট্যাঙ্ক | ISO 1161; স্টেইনলেস পছন্দনীয় | স্টেইনলেস স্টিল 316 | ক্ষয় প্রতিরোধ গুরুত্বপূর্ণ |
কর্নার কাস্টিং মেরামত করা যাবে, নাকি প্রতিস্থাপন করতে হবে?
কন্টেইনার রক্ষণাবেক্ষণে সবচেয়ে কঠোরভাবে প্রয়োগকৃত নিয়মগুলির মধ্যে একটি হল কর্নার কাস্টিং মেরামতের নিষেধাজ্ঞা। এই নিয়মটি সমস্ত প্রধান পরিদর্শন ব্যবস্থা জুড়ে সার্বজনীন: আন্তর্জাতিক কন্টেইনার ভাড়াটে ইনস্টিটিউট (IICL), কন্টেইনারের আন্তর্জাতিক ব্যুরো (BIC), এবং CSC কর্মসূচি সকলেই নির্দেশ দেয় যে ক্ষতিগ্রস্ত কর্নার কাস্টিং অবশ্যই প্রতিস্থাপন করতে হবে, কখনও মেরামত করা যাবে না।
ঝালাই মেরামত কেন নিষিদ্ধ
কর্নার কাস্টিং ঝালাই মেরামতের উপর নিষেধাজ্ঞা পরম, এবং কারণগুলি ধাতুবিদ্যাগত, আমলাতান্ত্রিক নয়:
- তাপ-প্রভাবিত অঞ্চলের ভঙ্গুরতা: ঢালাই ইস্পাত প্রায় 910 °C-এ সুনির্দিষ্টভাবে নিয়ন্ত্রিত নরমালাইজিং তাপ চিকিত্সার মাধ্যমে তার যান্ত্রিক বৈশিষ্ট্য অর্জন করে। একটি ঝালাই আর্ক প্রয়োগ করলে একটি স্থানীয় তাপ-প্রভাবিত অঞ্চল (HAZ) তৈরি হয় যেখানে ইস্পাতের মাইক্রোস্ট্রাকচার পরিবর্তিত হয়, লোডের অধীনে ক্র্যাকিংয়ের প্রবণ একটি ভঙ্গুর অঞ্চল তৈরি করে। পরিষেবায় থাকা কন্টেইনার ফ্রেমের পোস্ট-ওয়েল্ড তাপ চিকিত্সা অসম্ভব।
- অবশিষ্ট চাপ প্রবর্তন: ঝালাই কাস্টিং-এ অভ্যন্তরীণ চাপ প্রবর্তন করে। কর্নার কাস্টিং যে অপারেশনাল লোড অনুভব করে — চক্রাকারে স্ট্যাকিং, গতিশীল উত্তোলন, পরিবহনের সময় কম্পন — এর সাথে মিলিত হয়ে, এই অবশিষ্ট চাপগুলি ক্লান্তি ব্যর্থতা ত্বরান্বিত করে।
- ঝালাইয়ে চাপ ঘনত্ব: একটি কর্নার কাস্টিং একটি সমসত্ব্ব ইউনিট হিসেবে ডিজাইন করা হয় যা জ্যামিতির মাধ্যমে বলগুলি মসৃণভাবে বিতরণ করে। একটি ঝালাই বিন্দু সর্বোচ্চ লোড বহনকারী বিন্দুতে একটি জ্যামিতিক অসামঞ্জস্য — একটি চাপ ঘনত্বকারী — প্রবর্তন করে।
- অসম্ভব মান যাচাইকরণ: ক্ষেত্রের অবস্থায়, একটি মেরামত ঝালাই মূল নরমালাইজড কাস্টিং-এর বৈশিষ্ট্যের সাথে মিলে যায় কিনা তা যাচাই করার কোন ব্যবহারিক উপায় নেই। রেডিওগ্রাফিক বা আল্ট্রাসোনিক পরিদর্শন ত্রুটি প্রকাশ করতে পারে, তবে এটি গ্যারান্টি দিতে পারে না যে মেরামত করা কাস্টিং ISO 1161 প্রয়োজনীয়তা পূরণ করবে।
পরিদর্শন সীমা এবং প্রতিস্থাপন ট্রিগার
কন্টেইনার পর্যায়ক্রমিক পরীক্ষার অংশ হিসেবে কর্নার কাস্টিং পরিদর্শন করতে হবে। নিম্নলিখিত অবস্থাগুলি তাৎক্ষণিক প্রতিস্থাপনের নির্দেশ দেয়:
| অবস্থা | গ্রহণযোগ্য সীমা | পদক্ষেপ |
|---|---|---|
| ক্র্যাক বা ফাটল | কোনটি নয় (শূন্য সহনশীলতা) | তাৎক্ষণিক প্রতিস্থাপন |
| ছিদ্রের বিবৃতি (প্রস্থ) | ≤ 66 mm (65 mm নামমাত্র থেকে) | অতিক্রম করলে প্রতিস্থাপন |
| ছিদ্রের বিবৃতি (দৈর্ঘ্য) | ≤ 127 mm (~124 mm নামমাত্র থেকে) | অতিক্রম করলে প্রতিস্থাপন |
| মূল সমতল থেকে বিকৃতি | ≤ 5 mm | অতিক্রম করলে প্রতিস্থাপন |
| অনুপস্থিত বা ভাঙা অংশ | কোনটি নয় (শূন্য সহনশীলতা) | তাৎক্ষণিক প্রতিস্থাপন |
| টুইস্টলক এনগেজমেন্ট প্রতিরোধকারী ক্ষয় | কোনটি নয় (শূন্য সহনশীলতা) | তাৎক্ষণিক প্রতিস্থাপন |
| প্রাচীরের পুরুত্ব হ্রাস (ক্ষয়/ক্ষয়) | প্রস্তুতকারকের স্পেসিফিকেশন অনুসারে | ন্যূনতমের নিচে হলে প্রতিস্থাপন |
প্রতিস্থাপন পদ্ধতি
একটি কর্নার কাস্টিং প্রতিস্থাপন একটি অত্যন্ত নিয়ন্ত্রিত প্রক্রিয়া:
- ক্ষতিগ্রস্ত কাস্টিং কেটে বের করুন: একটি প্লাজমা কাটার বা অক্সি-ফুয়েল টর্চ ব্যবহার করে, ক্ষতিগ্রস্ত কাস্টিং সাবধানে কন্টেইনার ফ্রেম থেকে আলাদা করা হয় — কর্নার পোস্ট, শীর্ষ এবং নীচের পার্শ্ব রেল, এবং সম্মুখ/দরজা হেডার বা সিল।
- ঝালাই পৃষ্ঠ প্রস্তুত করুন: ফ্রেমের শেষগুলি পরিষ্কার বেস ধাতুতে পিষে এবং সঠিক ঝালাই জয়েন্ট তৈরির জন্য বেভেল করা হয়। মূল কাস্টিং-এর কোন অংশ ফ্রেমের সাথে সংযুক্ত থাকে না।
- নতুন কাস্টিং ফিট করুন: প্রতিস্থাপন কাস্টিং ISO 1161 অনুসারে 2 mm-এর মধ্যে সারিবদ্ধতা অর্জনের জন্য অবস্থান করা হয়। অস্থায়ী ট্যাক ওয়েল্ড এটি জায়গায় সুরক্ষিত করে।
- ফ্রেমে ঝালাই করুন — কখনও কাস্টিং নিজে নয়: অনুমোদিত কম-হাইড্রোজেন ইলেক্ট্রোড (E7016 বা E7018) ফ্রেম সদস্যদের কাস্টিং-এ ঝালাই করতে ব্যবহৃত হয়। ঝালাই অবশ্যই সম্পূর্ণ অনুপ্রবেশ অর্জন করবে এবং ত্রুটিমুক্ত হবে। সবচেয়ে গুরুত্বপূর্ণভাবে, ঝালাই শুধুমাত্র ফ্রেম উপাদান এবং কাস্টিং বডির মধ্যবর্তী জয়েন্টে প্রয়োগ করা হয় — কাস্টিং নিজে কাঠামোগতভাবে ঝালাই করা হয় না।
- চূড়ান্ত সমাপ্তি: ঝালাই বিন্দু পরিষ্কার করা হয়, বিদ্যমান কন্টেইনার সমাপ্তির সাথে মেলাতে অ্যান্টি-ক্ষয় লেপ প্রয়োগ করা হয় এবং হ্যান্ডলিং সরঞ্জাম সামঞ্জস্যতা নিশ্চিত করতে গো/নো-গো গেজ সহ মাত্রা যাচাই করা হয়।
কর্নার কাস্টিং প্রযুক্তির ভবিষ্যৎ কী?
একটি পরিপক্ব, অত্যন্ত প্রমিত উপাদান হওয়া সত্ত্বেও, স্মার্ট লজিস্টিক্স, বৃহত্তর স্থায়িত্ব এবং নতুন উৎপাদন প্রযুক্তির চাহিদার প্রতিক্রিয়ায় কর্নার কাস্টিং বিবর্তিত হতে শুরু করেছে।
IoT এবং RFID একীভূতকরণ
সবচেয়ে উল্লেখযোগ্য নিকট-মেয়াদী উন্নয়ন হল কর্নার কাস্টিং-এ বা তার উপর RFID ট্যাগ এবং IoT সেন্সর একীভূত করা। যেহেতু কর্নার কাস্টিং কন্টেইনার হ্যান্ডলিংয়ের জন্য সার্বজনীন ইন্টারফেস পয়েন্ট, তারা ট্র্যাকিং হার্ডওয়্যারের জন্য যৌক্তিক অবস্থান। পরীক্ষামূলক স্থাপনা সরাসরি ঢালাই প্রক্রিয়ার সময় কর্নার কাস্টিং-এ RFID চিপ এম্বেড করেছে, যা অনুমতি দেয়:
- ম্যানুয়াল কোড পড়া ছাড়াই বন্দর এবং ডিপোতে স্বয়ংক্রিয় গেট-ইন/গেট-আউট ট্র্যাকিং
- সম্পূর্ণ সাপ্লাই চেইন জুড়ে রিয়েল-টাইম কন্টেইনারের অবস্থান আপডেট
- কাস্টিং গহ্বরে মাউন্ট করা সেন্সরের মাধ্যমে অবস্থা পর্যবেক্ষণ (শক, তাপমাত্রা, ঝোঁক)
Hangcheng Parts এবং অন্যান্য প্রস্তুতকারকরা IoT/RFID-সংহত কাস্টিং একটি প্রিমিয়াম পণ্য লাইন হিসেবে অফার করতে শুরু করেছে, ট্র্যাকিং হার্ডওয়্যার কাস্টিং বডির ভিতরে সুরক্ষিত থাকে যেখানে এটি প্রভাব ক্ষতি এবং আবহাওয়া এক্সপোজার থেকে ঢালাই করা হয়।
উন্নত উপকরণ
উন্নত ঢালাই ইস্পাত ফর্মুলেশনে গবেষণা কর্নার কাস্টিং-এর শক্তি-থেকে-ওজন অনুপাত উন্নত করতে চালিয়ে যাচ্ছে। মাইক্রোঅ্যালয়িং সংযোজন (নিওবিয়াম, ভ্যানাডিয়াম, টাইটানিয়াম) সহ উচ্চ-শক্তি নিম্ন-খাদ (HSLA) ইস্পাত ঝালাইযোগ্যতা ত্যাগ না করেই 550 MPa-এর বেশি প্রসারণ শক্তি অর্জন করতে পারে। এটি পাতলা প্রাচীরের সেকশন অনুমতি দিতে পারে — লোড ক্ষমতা হ্রাস না করে ওজন কমানো — যদিও যেকোন পরিবর্তনের জন্য ISO 1161 মানের সংশোধন প্রয়োজন হবে।
খরচ এবং উৎপাদন ভলিউম সীমাবদ্ধতার কারণে কর্নার কাস্টিং-এর সংযোজনমূলক উৎপাদন (3D প্রিন্টিং) নিকট-মেয়াদে অসম্ভাব্য, তবে প্রোটোটাইপ উন্নয়ন এবং বিশেষায়িত, কম-ভলিউম বৈচিত্র্য (যেমন জাদুঘরের রেপ্লিকা কন্টেইনার বা কাস্টম স্থাপত্য কাস্টিং) উৎপাদনের জন্য এটি অন্বেষণ করা হয়েছে।
স্থায়িত্ব
কর্নার কাস্টিং ইতিমধ্যে অত্যন্ত পুনর্ব্যবহারযোগ্য: ঢালাই ইস্পাত স্ক্র্যাপ ইলেকট্রিক আর্ক ফার্নেস ইস্পাত তৈরির জন্য একটি মূল্যবান ফিডস্টক, এবং জীবনের শেষে কন্টেইনার ইস্পাতের জন্য পুনর্ব্যবহার হার 90% ছাড়িয়ে যায়। ভবিষ্যৎ উন্নতিগুলি ঢালাই প্রক্রিয়ার নিজের কার্বন পদচিহ্ন কমানোর উপর দৃষ্টি নিবদ্ধ করতে পারে — নবায়নযোগ্য শক্তি দ্বারা চালিত ইলেকট্রিক আর্ক ফার্নেস গলানো, হাইড্রোজেন-ভিত্তিক তাপ চিকিত্সা এবং ছাঁচ পুনরুদ্ধারের মাধ্যমে বালি খরচ হ্রাসের মাধ্যমে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি শিপিং কন্টেইনারে কতগুলি কর্নার কাস্টিং আছে?
একটি প্রমিত ISO শিপিং কন্টেইনারে ঠিক আটটি কর্নার কাস্টিং রয়েছে: শীর্ষের চারটি কোণায় (দুটি শীর্ষ বাম, দুটি শীর্ষ ডান) এবং নীচের চারটি কোণায় (দুটি নীচে বাম, দুটি নীচে ডান)। এই আটটি কাস্টিং সমস্ত উত্তোলন, স্ট্যাকিং এবং সুরক্ষা অপারেশনের জন্য প্রাথমিক কাঠামোগত সংযোগ পয়েন্ট তৈরি করে।
কন্টেইনার কর্নার কাস্টিং-এর বিভিন্ন ধরন কী কী?
কন্টেইনার কর্নার কাস্টিং অবস্থান অনুসারে (শীর্ষ বাম TL, শীর্ষ ডান TR, নীচে বাম BL, নীচে ডান BR), উপকরণ অনুসারে (ঢালাই ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম), এবং প্রস্থের মান অনুসারে (প্রমিত ISO 8′0″, USA অভ্যন্তরীণ 8′6″, ইউরোপীয় 2.5 m/2.55 m) শ্রেণীবদ্ধ করা হয়। উপরন্তু, মধ্যবর্তী ফিটিং — ISO 1161:2016-এ সংজ্ঞায়িত — হল অ-কোণা লোড-বহনকারী কাস্টিং যা অতিরিক্ত লম্বা কন্টেইনারের নীচের পার্শ্ব রেল বরাবর ইনস্টল করা হয়।
শীর্ষ এবং নীচের কর্নার কাস্টিং-এর মধ্যে পার্থক্য কী?
মূল দৃশ্যমান পার্থক্য হল ছোট-পাশের ছিদ্রের আকৃতি: শীর্ষ কাস্টিং-এ ক্রেন স্প্রেডার গাইড-পিন সারিবদ্ধকরণের জন্য প্রান্ত মুখে একটি ঢাল/ওক-আকৃতির ছিদ্র থাকে, যখন নীচের কাস্টিং-এ একই মুখে একটি স্টেডিয়াম/ডিম্বাকৃতি-আকৃতির ছিদ্র থাকে। শীর্ষ কাস্টিং-এ উপরের মুখে স্ট্যাকিং ছিদ্রও থাকে, যখন নীচের কাস্টিং-এ নিম্ন মুখে থাকে এবং প্রায়ই পানি নিষ্কাশনের জন্য ড্রেন ছিদ্র অন্তর্ভুক্ত করে।
কন্টেইনার কর্নার কাস্টিং কোন উপকরণ থেকে তৈরি?
প্রমিত উপাদান হল উচ্চ-শক্তি ঢালাই ইস্পাত (গ্রেড SCW480, SCW490, বা ASTM A27 গ্রেড 70-36)। বিকল্প উপকরণগুলির মধ্যে রয়েছে ক্ষয়কারী পরিবেশের জন্য স্টেইনলেস স্টিল (304/316) এবং হালকা সামরিক ও বিমান-পরিবহনযোগ্য প্রয়োগের জন্য অ্যালুমিনিয়াম (AL-ZN5-Mg1 বা BS 1490 LM25TF)। কর্টেন আবহাওয়া-প্রতিরোধী ইস্পাতও কিছু প্রস্তুতকারকের কাছ থেকে পাওয়া যায়।
প্রমিত ISO 1161 কর্নার কাস্টিং মাত্রা কী কী?
বাহ্যিক মাত্রা হল 178 mm × 162 mm × 118 mm (দৈর্ঘ্য × প্রস্থ × উচ্চতা)। অভ্যন্তরীণ স্ট্যাকিং অ্যাপারচার প্রায় 113 mm × 98 mm পরিমাপ করে। প্রমিত ওজন প্রায় 11.0–12.5 kg প্রতি কাস্টিং। সমস্ত মাত্রা ISO 1161:2016-এ নির্দিষ্ট হিসাবে ±1.0 mm থেকে ±1.5 mm সহনশীলতা বহন করে।
সমস্ত কর্নার কাস্টিং কি একই?
না। যদিও সমস্ত ISO 1161 কর্নার কাস্টিং একই বাহ্যিক এনভেলপ মাত্রা ভাগ করে, এগুলি অবস্থান অনুসারে (TL, TR, BL, BR), শীর্ষ বনাম নীচে অনুসারে (বিভিন্ন ছিদ্রের আকৃতি), উপকরণ অনুসারে (ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম), এবং প্রস্থ বৈচিত্র্য অনুসারে (প্রমিত, USA অভ্যন্তরীণ, ইউরোপীয়) আলাদা। কন্টেইনারের প্রতিটি আটটি অবস্থানের জন্য একটি নির্দিষ্ট কাস্টিং ধরন প্রয়োজন, এবং সেগুলি বিনিময়যোগ্য নয়।
একটি কন্টেইনার কর্নার কাস্টিং-এর ওজন কত?
একটি প্রমিত ঢালাই ইস্পাত ISO 1161 কর্নার কাস্টিং-এর ওজন প্রায় 10.5–12.5 kg (23–28 lbs)। অ্যালুমিনিয়াম কর্নার কাস্টিং-এর ওজন প্রায় 4.0–4.5 kg (9–10 lbs)। 8′6″ প্রশস্ত কন্টেইনারের জন্য USA অভ্যন্তরীণ কর্নার কাস্টিং ভারী, প্রায় 15.2–15.3 kg (33–34 lbs)। আটটি কাস্টিং-এর একটি সম্পূর্ণ সেট কন্টেইনারের টেয়ার ওজনে মোটামুটি 88–100 kg যোগ করে।
একটি কর্নার কাস্টিং-এ ছিদ্রের আকার কী কী?
প্রতিটি কর্নার কাস্টিং-এ তিনটি অ্যাপারচার থাকে: স্ট্যাকিং ছিদ্র (গোলাকার/লম্বা, Ø ≈ 51 mm শীর্ষ বা নীচের মুখে) টুইস্টলকের জন্য, লম্বা-পাশ স্টেডিয়াম ছিদ্র (ডিম্বাকৃতি, ~65 × 130 mm) ব্রিজ ক্ল্যাম্প এবং অনুভূমিক সংযোগের জন্য, এবং ছোট-পাশ ছিদ্র — যা শীর্ষ কাস্টিং-এ ঢাল/ওক-আকৃতির (স্প্রেডার সারিবদ্ধকরণের জন্য) এবং নীচের কাস্টিং-এ স্টেডিয়াম/ডিম্বাকৃতি-আকৃতির।
কর্নার কাস্টিং কি অ্যালুমিনিয়ামের তৈরি হতে পারে?
হ্যাঁ, তবে অ্যালুমিনিয়াম কর্নার কাস্টিং সামরিক আশ্রয় কন্টেইনার, হালকা ট্যাঙ্ক কন্টেইনার এবং বিমান-পরিবহনযোগ্য ইউনিটের মতো বিশেষায়িত প্রয়োগে সীমাবদ্ধ। এগুলির ওজন একটি ইস্পাত সমকক্ষের আনুমানিক 40%, তবে যথেষ্ট কম লোড রেটিং বহন করে — সাধারণত ইস্পাত ISO 1161 কাস্টিং-এর 86+ kN প্রসারণ ক্ষমতা বনাম 3,250 kg এর একটি নিরাপদ কর্মক্ষম লোড।
মধ্যবর্তী কর্নার ফিটিং কিসের জন্য ব্যবহৃত হয়?
ISO 1161:2016-এ সংজ্ঞায়িত মধ্যবর্তী ফিটিং হল অতিরিক্ত লম্বা কন্টেইনারের (45-ফুট, 48-ফুট, 53-ফুট) নীচের পার্শ্ব রেল বরাবর এবং বিশেষায়িত CTU-এর কর্নার কাস্টিং-এর মধ্যবর্তী অবস্থানে ইনস্টল করা লোড-বহনকারী কাস্টিং। এগুলি প্রসারিত ব্যবধান জুড়ে লোড নিরাপদে বিতরণ করতে অতিরিক্ত উত্তোলন এবং সুরক্ষা পয়েন্ট প্রদান করে, কর্নার কাস্টিং-এর মতো একই প্রমিত অ্যাপারচার জ্যামিতি ব্যবহার করে।
ISO 1161 কী এবং এটি কেন গুরুত্বপূর্ণ?
ISO 1161 হল আন্তর্জাতিক মান যা সিরিজ 1 মালবাহী কন্টেইনারের জন্য কর্নার এবং মধ্যবর্তী ফিটিং-এর মাত্রা, সহনশীলতা, শক্তি প্রয়োজনীয়তা এবং কার্যকরী বৈশিষ্ট্য নির্দিষ্ট করে। ISO 1161 ছাড়া, বিভিন্ন প্রস্তুতকারক এবং বিভিন্ন দেশে নির্মিত কন্টেইনারগুলি বৈশ্বিক হ্যান্ডলিং সরঞ্জামের সাথে সামঞ্জস্যপূর্ণ হবে না — ক্রেন, স্প্রেডার, টুইস্টলক, চেসিস এবং সুরক্ষা সিস্টেমগুলি সার্বজনীনভাবে ফিট হবে না, এবং সম্পূর্ণ ইন্টারমোডাল কন্টেইনার সিস্টেম ভেঙে পড়বে।
কর্নার কাস্টিং মেরামত করা যাবে?
না। IICL, BIC এবং CSC নিয়ম দ্বারা কর্নার কাস্টিং-এর ঝালাই মেরামত সার্বজনীনভাবে নিষিদ্ধ। ক্ষতিগ্রস্ত কর্নার কাস্টিং-এর জন্য একমাত্র অনুমোদিত পদক্ষেপ হল নতুন, প্রত্যয়িত কাস্টিং দিয়ে সম্পূর্ণ প্রতিস্থাপন। নিষেধাজ্ঞা বিদ্যমান কারণ ঝালাই ধাতুবিদ্যাগত পরিবর্তন প্রবর্তন করে (তাপ-প্রভাবিত অঞ্চলের ভঙ্গুরতা, অবশিষ্ট চাপ) যা লোডের অধীনে বিপর্যয়কর ব্যর্থতার দিকে নিয়ে যেতে পারে।
 চেক প্রজাতন্ত্র
 কোন শিপিং


অন্যান্য কন্টেইনার খবর...

রিফার কন্টেইনার বিক্রির সময় টাইটনেস পরীক্ষার বাধ্যবাধকতা
রেফ্রিজারেটেড কন্টেইনার বিক্রির সময় রেফ্রিজারেন্ট লিক বা গ্যাস নিঃসরণ পরীক্ষা করার দায়িত্ব কার? জেনে নিন হস্তান্তরের সময় বিক্রেতার কী কী বাধ্যবাধকতা রয়েছে এবং কেন তাদের টেকনিক্যাল ডেটা প্লেটের পাশাপাশি একটি পিটিআই (PTI) রিপোর্ট প্রদান করতে হয়। এছাড়া জেনে নিন কোন কোন আইনি বা নিয়ন্ত্রণমূলক শর্তাবলী এবং ‘এফ-গ্যাস’ (F-gas) সংক্রান্ত রেকর্ড সংরক্ষণের দায়িত্ব নতুন মালিকের ওপর বর্তায়।

নতুন সমুদ্র শিপিং কন্টেইনার
আপনি যদি বর্তমানে একটি নতুন শিপিং কন্টেইনার কেনার কথা ভেবে থাকেন, তবে আপনি একা নন। মাত্র বিশ বছর আগেও কন্টেইনারগুলো মূলত সমুদ্রপথে পণ্য পরিবহনের কাজেই ব্যবহৃত হতো; কিন্তু বর্তমানে নির্মাণকাজ, পণ্য সংরক্ষণ, ব্যবসা-বাণিজ্য এবং এমনকি আবাসন বা বাসস্থানের ক্ষেত্রেও এগুলোর ব্যবহার ছড়িয়ে পড়েছে। এই ক্রমবর্ধমান জনপ্রিয়তার সাথে সাথে বেশ কিছু প্রশ্নও সামনে আসে: কোন ধরনের কন্টেইনার আপনার বেছে নেওয়া উচিত? এর দাম কত? এর গুণমান কীভাবে বুঝবেন? আর প্রতারকদের খপ্পরে পড়া থেকে কীভাবে বাঁচবেন?

৬ মিটার শিপিং কন্টেইনার
আপনি কি ৬-মিটারের একটি শিপিং কন্টেইনার কেনার কথা ভাবছেন কিন্তু বুঝতে পারছেন না ঠিক কী কী বিষয় খেয়াল রাখা প্রয়োজন? এক্ষেত্রে আপনি একা নন—চেক বাজারে ২০-ফুটের এই কন্টেইনারটিই সবচেয়ে বেশি বিক্রি হয় এবং বিভিন্ন ধরন, অবস্থা ও দামের মধ্যে বেশ বড় পার্থক্য থাকতে পারে। এই নির্দেশিকায় আপনি প্রয়োজনীয় সব তথ্য পাবেন: কন্টেইনারের সঠিক মাপ ও বিভিন্ন ক্যাটাগরির (যেমন—’ওয়ান-ওয়ে’, রিফারবিশড বা সংস্কারকৃত এবং ‘কার্গো ওর্দি’ বা পণ্য পরিবহনের উপযোগী) তুলনামূলক বিবরণ থেকে শুরু করে বর্তমান দাম ও পরিবহন সংক্রান্ত পরামর্শ—সবই এখানে অন্তর্ভুক্ত রয়েছে।

নির্মাণ কেবিন – নির্বাচন, টিপস, মাত্রা এবং মূল্য
প্রতিটি নির্মাণ প্রকল্প – তা পারিবারিক বাড়ি, উন্নয়ন প্রকল্প বা পুনর্নির্মাণ যাই হোক না কেন – অবকাঠামো দিয়েই শুরু হয়। কোনো নির্মাণ ব্যবস্থাপক, কারিগর বা বিনিয়োগকারী, যাঁদের নির্মাণস্থলে একটি অফিস, কর্মীদের জন্য পোশাক পরিবর্তনের ঘর বা সরঞ্জাম রাখার জন্য নিরাপদ স্থানের প্রয়োজন, তাঁরা একটি মানসম্মত নির্মাণ সেল ছাড়া কাজ চালাতে পারেন না। কিন্তু উপলব্ধ বিকল্পগুলোর মধ্যে থেকে সঠিকটি বেছে নেওয়া সহজ নয়: আবাসিক কন্টেইনার, স্যানিটারি সেল, স্টোরেজ মডিউল, ভাড়া, ক্রয়, সংস্কার করা অংশ… এই নির্দেশিকাটি আপনাকে সমস্ত প্রয়োজনীয় প্রশ্নের উত্তর এক জায়গায় দেবে।