HDG – 船舶コンテナ部品の表面処理
船舶コンテナ部品のHDG表面処理とは?

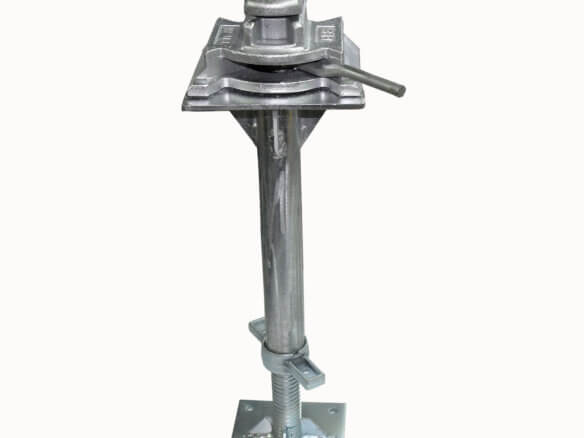
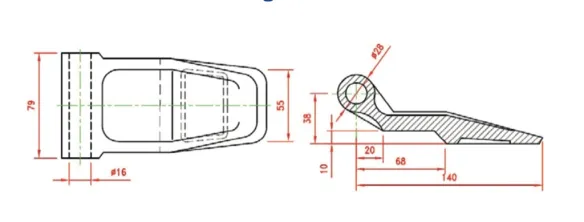
船舶コンテナの部品に対するHDG表面処理は、溶融亜鉛めっき(Hot-Dip Galvanizing = HDG)を意味し、鋼製部品(金属製品)-例えばロックバー、ヒンジ、レベリング脚(leveling legs)、補強材など – を、約450℃の溶融亜鉛浴に完全に浸漬する工程です。この工程により、堅牢で冶金学的に結合された亜鉛皮膜が形成され、優れた防食性と機械的損傷からの保護を提供します。結果として、強力で耐久性の高い防食層の生成が実現します。この処理は鋼や鉄を腐食から守り、その寿命を延ばします。
船舶コンテナの部品は、稼働中に極めて過酷な条件にさらされます。海水(高塩分含有)、湿気と乾燥の繰り返し、強風、紫外線、温度変化、取り扱いおよび積み重ね時の機械的衝撃などです。このような条件下では、長期的な寿命と信頼性を確保するためにHDG表面処理が鍵となります。米国亜鉛めっき協会(American Galvanizers Association)のデータによれば、溶融亜鉛めっき皮膜は、海岸環境において通常20〜50年、腐食性の低い環境では最大100年にわたり、大規模な保守なしで鋼を保護することができます。
溶融亜鉛めっき(Hot-Dip Galvanizing – HDG)の詳細定義
溶融亜鉛めっきは、150年以上の歴史を持つ工業的な鋼保護プロセスであり、構造部材の寿命を延ばし、保守コストを最小限に抑えます。鋼部品はまず化学的および機械的に徹底的に洗浄され、その後溶融亜鉛に浸漬され、鉄と亜鉛の間の拡散反応が起こります。その結果、鋼と冶金学的に強固に結合した複数の鉄-亜鉛合金相層が生成されます。
この結合は、単なる塗装やめっき(電気亜鉛めっき)との根本的な違いであり、それらでは皮膜が表面にのみ存在し容易に損傷します。HDGの場合、皮膜は基本的に鋼と一体となっており、機械的損傷、剥離、亀裂に対する耐久性が著しく向上します。
コンテナに対する実際的な意義
- 完全な被覆 – 空洞、ねじ部、アクセス困難な場所まで含まれ、これはコンテナの安全性と寿命にとって不可欠です。
- 海洋腐食に対する耐性 – 亜鉛による犠牲(アノード)防食のおかげです。
- 容易な検査と保守 – 損傷した箇所は、部品全体を分解することなく、特別な亜鉛塗料で簡単に補修できます。
HDG皮膜の構造と特性
典型的なHDG皮膜は、異なる組成、硬度、特性を持つ複数の層から構成されています。
| 層 | 組成 (Fe/Zn) | 特性 |
|---|---|---|
| ガンマ (Γ) | 25 % Fe, 75 % Zn | 最も硬く、母材鋼に最も近い |
| デルタ (Δ) | 10 % Fe, 90 % Zn | 非常に硬く、耐摩耗性に優れる |
| ゼータ (ζ) | 6 % Fe, 94 % Zn | 適度に柔らかく、それでも母材鋼より硬い |
| イータ (η) | >98 % Zn | 純粋亜鉛の外層、柔らかく展延性に富む |
機械的耐性:
金属間化合物層(ガンマ、デルタ、ゼータ)は鋼材自体よりも硬く(硬度最大250〜270 DPNに対し、通常の構造用鋼は159 DPN)、これは通常の使用条件下での引っ掻き、衝撃、摩耗に対する優れた保護を意味します。
化学的保護:
皮膜は鋼と腐食因子の直接接触を妨げ、損傷した場合には亜鉛が「犠牲」となり鉄を保護する能動的なカソード防食を提供します。
皮膜厚(Coating Thickness)
HDG皮膜の厚さは保護寿命を決定する主な要因です。ASTM A123/A123M、EN ISO 1461などの規格に従って決定され、通常構造用鋼では65〜100 μm、締結具では40〜85 μmの範囲です。
皮膜厚に影響する要因:
- 鋼の化学組成(特にSiとPの含有量)
- 表面の粗さ(サンドブラスト、酸洗い)
- 浴中への浸漬時間
- 亜鉛浴の温度と組成
- 浴からの引上げ速度
皮膜厚と環境に基づくHDG皮膜の寿命
| 皮膜厚 (μm) | 工業環境 | 海洋環境 | 都市環境 | 田園環境 |
|---|---|---|---|---|
| 85 | 15〜25年 | 10〜20年 | 40〜55年 | 55〜100年 |
| 100 | 18〜30年 | 15〜25年 | 50〜70年 | 70〜120年 |
注記:
継続的な湿気と塩水にさらされるコンテナ部品には、より高い皮膜厚が推奨されます。
外観と表面仕上げ
亜鉛めっき後、部品の外観は異なる場合があり(光沢のあるものからつや消し灰色のものまで)、これは鋼の組成と冷却速度に依存します。すべての表面は、時間の経過とともに亜鉛パティナ(炭酸亜鉛)の形成により均一なつや消し灰色の外観を獲得し、これがさらに腐食を遅らせます。
- 光沢のある表面:Si含有量が低い場合に典型的で、純粋亜鉛の外層の形成が速い。
- つや消し表面:反応性鋼に典型的で、金属間化合物層の割合が高い。
重要な情報:
外観は皮膜の保護特性に影響しません。
溶融亜鉛めっきの工程(HDG工程)
工程は3つの主要な段階に分けることができます。
1. 表面処理(Surface Preparation)
- 脱脂:油、グリース、塗料の残留物の除去
- 酸洗い:ミルスケールと錆の除去(通常塩酸溶液を使用)
- フラックス処理:亜鉛めっき前の酸化を防ぐ塩化亜鉛アンモニウム溶液への浸漬
重要事項:
不完全な表面処理は、皮膜の密着不良と腐食しやすい箇所につながります。
2. 亜鉛めっき(Galvanizing)
- 部品の溶融亜鉛浴への浸漬(亜鉛純度98%以上)
- 鉄と亜鉛の間の冶金反応 – 多層皮膜の形成
3. 検査と仕上げ(Inspection & Finishing)
- 余分な亜鉛の除去
- 水/空気中での冷却
- 品質検査:目視検査、膜厚測定(磁気膜厚計)、密着性試験、皮膜の連続性の確認
なぜHDGは船舶コンテナの部品に最適なのか?
HDGの主な利点:
- 二重の防食保護:
- バリア保護(環境からの鋼の隔離)
- カソード保護(犠牲防食、亜鉛は皮膜の小さな損傷からも鉄を守る)
- 極めて高い機械的耐性:皮膜は摩耗、衝撃、取り扱いに耐性があり、これは衝撃や再配置に頻繁にさらされるコンテナ部品にとって不可欠です。
- 保守不要の長寿命:海洋条件で20年以上、通常の条件で50〜100年;運用コストとダウンタイムの大幅な削減。
- 100%被覆:溶融亜鉛は空洞、角部、ねじ部にも浸透し、他の技術(塗装、吹き付け)では不可能な、アクセス困難な場所でも全体的な保護を保証します。
- 経済的利益:高い初期投資は、最小限の保守コスト、より長い修理間隔、および高い信頼性によって回収されます。
技術的側面と規格(設計と製造)
溶融亜鉛めっき用に設計された部品の製造においては、いくつかの原則を遵守する必要があります。
- 通気および排水孔:亜鉛が内部に浸透し安全に排出できるよう、中空プロファイルに必要であり、爆発的圧力の発生を防ぎます。
- 鋼の選択:SiとPを中程度に含む鋼(いわゆる「Sandelin領域」)が最適な皮膜に適しています。
- 溶接品質:溶接接合部は、保護されない箇所が発生しないよう、スラグと気孔がない清浄なものでなければなりません。
- 規格の遵守:コンテナおよび構造部品には、EN ISO 1461、ASTM A123/A153などが適用され、最小皮膜厚と検査手順を規定しています。
他の亜鉛系皮膜との比較
| 方法 | 典型的な厚さ | 利点 | 欠点 | コンテナへの適用性 |
|---|---|---|---|---|
| 溶融亜鉛めっき(HDG) | 65〜100+ μm | 極めて高い耐久性、100%被覆、カソード保護 | 浴槽のサイズにより制限、現場施工不可 | 非常に良好 |
| 電気亜鉛めっき | 5〜25 μm | 滑らかな表面、正確な寸法 | 低い防食性、屋外部品には不適 | 不適 |
| 溶融亜鉛スプレー | 80〜250 μm | 局所的な施工が可能、大きな厚さ | 密着性が低い、多孔質構造、高価 | 特殊用途のみ |
| 高亜鉛含有塗料 | 40〜100 μm | 容易な補修、柔軟な施工 | 寿命が短い、機械的結合のみ | HDG皮膜の補修のみ |
実践におけるHDG皮膜の寿命
皮膜厚と環境に基づくHDG皮膜の寿命の推定(AGAおよびSteelCore Tankのデータに基づく):
- 海洋環境、皮膜膜厚 85〜100 μm:最初の保守まで15〜25年(つまり皮膜が5%損傷しても、依然として有意な残留保護がある)
- 工業環境:20〜35年
- 都市環境:45〜70年
- 田園環境:70〜120年
注記:
定期的な検査とタイムリーな補修により、寿命を大幅に延ばすことができます。
HDGの保護メカニズム:
- バリア保護:連続した皮膜が水と酸素の鋼へのアクセスを防ぎます。
- カソード保護:亜鉛は「犠牲」金属として振る舞い、優先的に腐食します。
- 亜鉛パティナの形成:生成された亜鉛塩の層がさらに腐食を遅らせます。
関連用語集
| 用語 | 意味 |
|---|---|
| ASTM、EN ISO | 最小皮膜パラメータ、試験、検査を規定する規格 |
| カソード保護 | 犠牲アノード(亜鉛)による露出した鋼の能動的保護 |
| 亜鉛パティナ | 亜鉛の腐食生成物(酸化物、水酸化物、炭酸塩)の層で、さらなる腐食を遅らせる |
| 皮膜(Coating) | 保護目的で表面に適用された材料の層 |
| 反応性鋼 | Si/P含有量が高い鋼で、より厚くつや消しの皮膜を形成する |
| 溶融亜鉛めっき(HDG) | 鋼の溶融亜鉛への完全な浸漬 |
| 電気亜鉛めっき | 電気めっきによる亜鉛の堆積、薄い層、低い耐久性 |
| 高亜鉛塗料 | HDG皮膜の補修または保護補完のための高い亜鉛含有量の表面保護 |
| 構造用鋼(Structural Steel) | 耐荷重構造物、コンテナ、橋などに使用される鋼の種類 |
| 最初の保守までの時間(Time to First Maintenance) | 皮膜が表面積の5%で損傷するまでの時間で、皮膜補修の推奨時期 |

 チェコ共和国
 配送なし